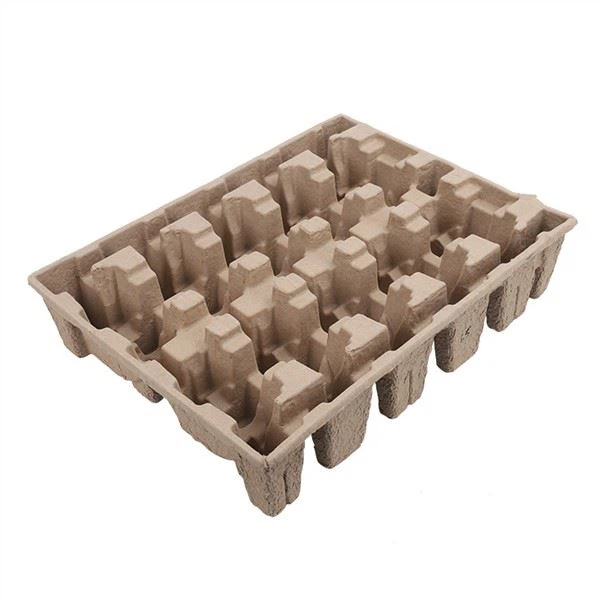
Одлучили сте да замените ЕПС пену са обликованом пулпом. Можда је то зато што је ваш град или држава забранила пену. Можда зато што ваши купци траже одрживо паковање. Можда је то зато што је ваш извршни директор поставио циљ за смањење пластике. Или је то можда зато што сте извршили математику и схватили да је обликована пулпа заправо јефтинија на основу укупних-трошкова. Шта год да је разлог, сада се суочавате са практичним питањем: како се заправо мења? Замена пене са обликованом пулпом није тако једноставна као замена једног материјала другим - ова два материјала имају различите карактеристике, ограничења дизајна, производне процесе и профиле перформанси. Дизајн који ради за пену можда неће радити за обликовану пулпу, и обрнуто. Ако се уради исправно, прекидач може смањити трошкове, побољшати одрживост и побољшати перцепцију бренда. Ако се уради погрешно, може довести до оштећења производа, жалби купаца и скупих кашњења. У овом чланку пружамо практичан,-по-водич за имплементацију корак по корак за замену ЕПС пене са обликованом пулпом - који обухвата процену изводљивости, дизајн и израду прототипа, тестирање и валидацију, повећање производње{14}}, анализу трошкова, уобичајене замке и студије случаја из стварног света.{15} Било да сте инжењер паковања, менаџер производа, стручњак за набавку или менаџер за одрживост, овај водич би требало да вам пружи знање и алате за успешан прелазак.
Корак 1: Процена изводљивости - Да ли је обликована пулпа права за вашу примену?
Пре него што уложите време и новац у дизајн и израду прототипа, важно је проценити да ли је обликована пулпа одржива замена за вашу специфичну примену. Не може свака апликација од пене да се замени обликованом пулпом - и покушај да се наметне тамо где не постоји довешће до фрустрације и расипања ресурса. Ево како да извршите процену изводљивости.
1.1 Дефинишите своје тренутно паковање и његове захтеве.Почните тако што ћете детаљно документовати ваше тренутно паковање од пене:
- Информације о производу:Шта пакујете? Димензије, тежина, материјал, крхкост, вредност, било које посебне карактеристике (статички-осетљиви, температурни-осетљиви, на храну-контакт, оштре ивице)?
- Тренутни дизајн паковања:Како изгледа уметак од пене? Димензије, густина, дебљина зида, распоред шупљина, било које посебне карактеристике (шарке, спајање, прилагођени облици)?
- Захтеви за перформансе:Шта треба да уради паковање? Захтеви за испитивање пада (ИСТА 3А? 2А? Цустом?), захтеви за вибрације, захтеви за компресију/слагање, температурни опсег, опсег влажности, ЕСД захтеви?
- Обим и временска линија:Колики је ваш годишњи обим? Иницијална количина поруџбине? Када вам је потребна прва испорука производње?
- Тренутни трошак:Која је ваша тренутна цена паковања по јединици? Цена алата? Трошкови испоруке? Трошкови одлагања? (Ово ће вам требати за поређење трошкова касније.)
1.2 Процените способности обликоване пулпе у односу на ваше захтеве.Када документујете своје захтеве, процените да ли обликована пулпа може да их испуни:
- Заштита:Може ли обликована пулпа да обезбеди потребну заштиту од пада, вибрација и компресије? За већину производа (до 5-10 кг), одговор је да – када су правилно дизајнирани. За веома тешке производе (20 кг+), веома ломљиве производе (нпр. прецизни инструменти) или производе са веома специфичним захтевима за амортизовање, обликована пулпа ће можда морати да се комбинује са другим материјалима (нпр. валовити уметци, ваздушни јастуци) или можда неће бити прикладна.
- ЕСД:Ако је ваш производ{0}}осетљив на статички електрицитет, може ли ЕСД-безбедно обликована пулпа да обезбеди потребан ниво отпорности? За већину електронике (површински отпор 10^6-10^9 ома), да. За веома осетљиве компоненте (класа 0, < 250В), можда ће вам требати додатна ЕСД заштита (нпр. ЕСД безбедна торба унутар калупа за пулпу).
- Влага:Да ли ће се паковање користити у{0}}срединама са високом влажношћу или ће доћи у контакт са водом? Ако јесте, биће вам потребни премази отпорни на влагу-или смоле отпорне на влажну снагу - које повећавају цену, али су доступне. За примену са екстремном влагом (нпр. паковање морских плодова, контакт са ледом), обликована пулпа можда није прикладна.
- температура: Will the packaging be exposed to extreme temperatures? Molded pulp handles a wide range (-40 to +220 degrees Celsius), so this is rarely a constraint - but if your application involves very high temperatures (>220Ц) или веома брзе промене температуре, проверите код произвођача.
- Контакт са храном:Ако паковање дође у контакт са храном, може ли обликована пулпа да испуни прописе о безбедности хране (ФДА, ЕФСА, ГБ)? Да - са влакнима и адитивима за храну{1}}. Проверите да ли произвођач може да обезбеди потребну документацију о усклађености.
- естетика:Који ниво завршне обраде и квалитета штампе вам је потребан? За премиум/потрошачку{0}}паковање биће вам потребна термоформирана (вруће-прешана) пулпа са глатком површином. За индустријску/заштитну амбалажу (коју потрошачи не виде), довољна је стандардна трансферна-уливена пулпа.
1.3 Спровести прелиминарну поређење трошкова.Док детаљна анализа трошкова долази касније (корак 5), вреди урадити прелиминарно поређење у фази изводљивости како бисте били сигурни да је обликована пулпа у оквиру вашег буџета:
- Алати:Алат од ливене пулпе (1.500 УСД-12.000 УСД) је обично јефтинији од алата од пене (3.000-15.000 УСД) - али проверите за свој специфични дизајн.
- По{0}}јединични трошкови материјала:Обликована пулпа је обично 10-30% скупља по јединици од ЕПС пене за исти производ – али то варира у зависности од запремине, сложености дизајна и врсте материјала.
- Укупни трошкови власништва:Када узмете у обзир алате, испоруку (угнежђена пулпа, што смањује запремину), одлагање (пена може да захтева таксе или порезе на депонију) и ЕПР накнаде (пена има веће ЕПР накнаде), обликована пулпа је често упоредива са пеном или јефтинија од пене на основу укупних-трошкова.
- Праг јачине звука:Обликована пулпа има минималну количину поруџбине (МОК) од обично 1.000-5.000 јединица. Ако је ваша запремина испод ове, обликована пулпа можда неће бити исплатива-(цена по јединици ће бити висока због трошкова подешавања).
1.4 Идентификујте потенцијалне шоу-стопере.Коначно, идентификујте све потенцијалне захтеве - које калупљена пулпа једноставно не може да испуни, без обзира на то колико је добро дизајниран:
- Веома високи захтеви за амортизовање при малој густини:Структура затворених ћелија од ЕПС пене{0}} пружа одличну амортизацију при веома малој густини. За производе који захтевају ултра-меко амортизовање (нпр. веома деликатни инструменти, прецизна оптика), обликована пулпа можда неће моћи да се подудара са перформансама амортизације пене.
- Топлотна изолација:ЕПС пена је одличан топлотни изолатор (користи се у хладњацима, изолованим транспортним контејнерима). Обликована пулпа није добар топлотни изолатор - ако ваша примена захтева топлотну изолацију (нпр. производи осетљиви на температуру испоруке-као што су фармацеутски производи или храна), само обликована пулпа можда неће бити довољна. Можда ћете морати да га комбинујете са другим изолационим материјалима (нпр. валовитим, целулозном изолацијом) или користите други материјал.
- Веома велики производи:Машине за формирање ливене пулпе имају ограничења величине - обично 600к800 мм за област формирања. Ако је ваш производ већи од овога (нпр. велики намештај, уређаји), можда ћете морати да користите више компоненти од ливене пулпе (нпр. штитнике за углове, штитнике за ивице) уместо једног улошка - или користите други материјал.
- Веома танки зидови са високом прецизношћу:Док термоформисана пулпа може да постигне танке зидове (1 мм) и чврсте толеранције (±0,2 мм), она не може да одговара прецизности бризгане{2}}пластике (±0,05 мм) или ултра- танких зидова термоформиране пластике (0,2 мм). Ако ваша апликација захтева ултра{7}}високу прецизност или ултра-танке зидове, обликована пулпа можда неће бити прикладна.
Ако се ниједан од ових параметара не односи на вашу апликацију, ливена пулпа је вероватно одржива замена - и можете да пређете на фазу пројектовања.
Корак 2: Дизајн и прототип - Креирање дизајна обликоване пулпе који функционише
Када потврдите изводљивост, следећи корак је дизајнирање уметка од обликоване пулпе и креирање прототипова. Ово је најкритичнија фаза - добро-добро дизајниран уметак ће пружити одличну заштиту и бити-ефикасан; лоше дизајниран ће проузроковати оштећење производа и скупу прераду.
2.1 Изаберите прави тип обликоване пулпе.Прва одлука о дизајну је избор између два главна процеса обликоване пулпе:
- Трансфер{0}}у калупе (стандардно):Текстурирана површина, лабаве толеранције (±0,5-1мм), дебљи зидови (1,5-3мм), нижа цена. Најбоље за индустријску/заштитну амбалажу где естетика није битна.
- Термоформирано (вруће{0}}прешано):Глатка, мат површина попут сомота-, чвршће толеранције (±0,2-0,5 мм), тањи зидови (1-2 мм), већа цена. Најбоље за потрошачку/премиум амбалажу где је естетика важна.
За већину апликација за замену пене (где је уметак од пене био у кутији за отпрему и потрошачи га не виде), трансфер-уливена пулпа је обично довољна - и исплативија-. Ако ће уметак бити видљив потрошачима (нпр. малопродајно паковање, поклон паковање, ДТЦ распакивање), термоформиран је бољи избор.
2.2 Дизајн за процес обликоване пулпе.Обликована пулпа има специфична ограничења дизајна која се разликују од пене. Дизајн који ради за пену можда неће бити произведен у обликованој пулпи. Кључна разматрања дизајна:
- Углови промаја:Обликована пулпа захтева углове промаја од најмање 3-5 степени (5-7 степени за дубоко извлачење) да би се омогућило да се производ ослободи из калупа. Оштре вертикалне зидове (уобичајене код пене) је тешко или немогуће одвојити од калупљене пулпе. Ако ваш тренутни дизајн пене има вертикалне зидове, мораћете да додате углове пропуха.
- Дебљина зида:Стандардна трансфер{0}}прешана пулпа има минималну дебљину зида од 1,5 мм; термоформирани има минимално 1 мм. Пена може постићи много тање зидове (0,5 мм). Ако ваш дизајн од пене има веома танке зидове, можда ћете морати да их подебљате за обликовану пулпу - што повећава употребу материјала и цену.
- Ундерцутс:Подрезивање (карактеристике које спречавају ослобађање производа из калупа) су тешке код обликоване пулпе. Пена може да прихвати удубљења са бочним-формама, али обликована пулпа обично не може. Ако ваш дизајн од пене има подрезане делове, мораћете да измените дизајн да бисте их елиминисали или да користите више-компонентни склоп од ливене пулпе.
- Угаони радијуси:Обликована пулпа захтева заобљене углове (минимални радијус 2 мм) - оштри углови се тешко формирају и могу изазвати концентрацију напрезања. Пена може постићи оштрије углове. Ако ваш дизајн пене има оштре углове, мораћете да додате радијусе.
- Однос-према{1}}ширине:Веома дубока извлачења (однос-према-ширине > 1:1) могу бити изазовна у обликованој пулпи - влакно се можда неће равномерно депоновати у дубоким, уским шупљинама. Ако ваш дизајн од пене има веома дубоке шупљине, можда ћете морати да измените дизајн или да користите вишеделни- склоп.
- Ребра и ребра:За разлику од пене (која има уједначену густину свуда), обликована пулпа се за чврстоћу ослања на ребра и наборе. Стратешка ребра може значајно повећати снагу и могућност слагања без повећања дебљине зида. Радите са произвођачем да бисте оптимизовали узорак ребра за ваш производ и захтеве оптерећења.
2.3 Оптимизирајте за заштиту.Када се успостави основни дизајн, оптимизујте га за заштиту:
- Прилагођено уклапање:Дизајнирајте шупљине тако да безбедно, али не превише чврсто приањају - зазор од 0,2-0,5 мм (термоформисан) или 0,5-1 мм (преносно обликован) између производа и зида шупљине је типичан.
- Променљива дебљина зида:Користите дебље зидове у областима високог-напрезања (испод производа, око ломљивих компоненти) и тање зидове у областима са ниским-напоном (између шупљина, на ивицама). Ово оптимизује употребу материјала и трошкове док истовремено пружа циљану заштиту.
- Зоне јастука:Дизајнирајте посебне зоне јастука око крхких области (нпр. удубљена област око екрана паметног телефона, додатна ребра око врата стаклене флаше). Ове зоне обезбеђују додатну апсорпцију енергије тамо где је најпотребнија.
- Дизајн слагања:Укључите функције за слагање (угаоне стубове, подигнуте ивице, функције међусобног закључавања) да бисте осигурали да се тацне безбедно слажу и да се терет преноси кроз најјаче делове лежишта (не кроз шупљине).
2.4 Креирајте прототипове и поновите.Када се дизајн заврши на папиру (или у ЦАД-у), креирајте физичке прототипове за тестирање и евалуацију:
- Методе прототипа:Прототипови обликоване пулпе се обично праве коришћењем стварног производног калупа (пошто 3Д штампа не реплицира добро процес обликоване пулпе). То значи да ћете морати да инвестирате у алате пре него што добијете функционалне прототипове. Неки произвођачи нуде „меке алате“ (јефтиније,-калупе са краћим веком трајања) за израду прототипа - питајте за ову опцију.
- Временска линија прототипа:Обрада алата обично траје 2-4 недеље, а узорковање прототипа траје 1-2 недеље – укупно 3-6 недеља од одобрења дизајна до првих прототипова.
- Количина прототипа:Затражите 20-50 прототипова за тестирање и процену.
- Итерација:Очекујте 1-3 круга ревизија дизајна на основу тестирања прототипа. Уобичајене ревизије укључују: подешавање величине шупљине ради бољег пристајања, додавање ребра за јачину, модификовање дебљине зида за оптимално амортизовање, подешавање углова промаја ради лакшег вађења из калупа. Свака ревизија обично траје 1-2 недеље (модификација калупа + нови прототипови).
2.5 Радите са искусним произвођачем.Фаза дизајна и израде прототипа је место где се исплати рад са искусним произвођачем ливене пулпе. Добар произвођач ће: (а) прегледати ваш дизајн за производност и предложити побољшања; (б) оптимизовати дизајн за ваш специфични производ и захтеве заштите; (ц) обезбеди смернице за дизајн о угловима промаја, дебљини зида, ребрима и другим аспектима{1}}специфичним за обликовану целулозу; (д) креирање алата и прототипова високог{2}}квалитета; (е) брзо поновите на основу ваших повратних информација. У Хесхенг-у имамо тим искусних дизајнерских инжењера који су специјализовани за дизајн обликоване пулпе - и блиско сарађујемо са нашим клијентима кроз сваку фазу процеса пројектовања и израде прототипа.
Корак 3: Тестирање и валидација - Доказивање да ново паковање функционише
Када имате прототипове који изгледају и осећају се како треба, следећи корак је ригорозно тестирање и валидација. Овде доказујете да паковање од ливене пулпе пружа адекватну заштиту за ваш производ - пре него што се посветите пуној производњи. Прескакање или пожуривање ове фазе једна је од најчешћих (и скупих) грешака у пројектима замене пене.
3.1 Дефинишите критеријуме тестирања.Пре тестирања, дефинишите јасне критеријуме за пролазак/неуспех на основу вашег производа и захтева за испоруку:
- Тест пада:Која висина пада? Које оријентације (лице, ивице, углови)? Колико капи? Која је максимална прихватљива стопа штете? (Типично: 1,2 м пада на свим странама, ивицама, угловима; 0% катастрофалне штете,<2% minor damage.)
- Вибрациони тест:Какав вибрациони профил? Које трајање? Које је максимално прихватљиво померање или абразија производа? (Типично: ИСТА 3А насумична вибрација, 0,5-100 Хз, 60+ минута; нема померања производа, нема оштећења од хабања.)
- Тест компресије/стека:Какво оптерећење? Које трајање? Која је максимална прихватљива деформација? (Уобичајено: 2к очекивано оптерећење стеге, 24 сата;<5% deformation, no collapse.)
- Тест температуре/влажности:Који температурни опсег? Каква влажност? Које трајање? (Типично: -10 до +40 степени Целзијуса, 30-80% релативне влажности, 72 сата; нема погоршања перформанси.)
- ЕСД тест (ако је применљиво):Који опсег површинског отпора? Које време распада наелектрисања? (Типично: 10^6-10^9 ома,<2 seconds charge decay.)
- Тест безбедности хране (ако је применљиво):Који прописи? Које границе миграције? (Уобичајено: ФДА 21 ЦФР, ЕФСА 10/2011 или ГБ 4806; нема миграције изнад наведених ограничења.)
3.2 Спровести лабораторијско испитивање.Спроведите тестове у квалификованој лабораторији за испитивање амбалаже (или у-кући ако имате опрему):
- Тест пада:Користите тестер капи (или ручне капи за прелиминарно тестирање). Запакујте производ у уметак од ливене пулпе (у кутији за отпрему) и спустите са одређене висине на свим оријентацијама. Прегледајте производ да ли има оштећења након сваког пада. Забележите максимално убрзање (г-сила) помоћу акцелерометра ако је доступан.
- Вибрациони тест:Користите вибрациони сто (шејкер) са наведеним вибрационим профилом. Запакујте производ и покрените тест вибрација у одређеном трајању. Након теста, проверите да ли производ има померања, абразије и оштећења.
- Тест компресије:Користите тестер за компресију (или тегове на гомиле) да примените наведено оптерећење током одређеног трајања. Измерите деформацију пре, за време и после теста. Прегледајте има ли колапса или трајне деформације.
- Тест температуре/влажности:Користите еколошку комору да изложите упаковани производ одређеној температури и влажности током одређеног трајања. Након теста, извршите тест пада како бисте проверили да ли паковање и даље пружа адекватну заштиту (влага може омекшати обликовану пулпу и смањити чврстоћу).
- ЕСД тест:Измерите површински отпор помоћу мегоомметра или мерача површинског отпора. Измерите време опадања пуњења помоћу монитора плоче за пуњење. Проверите да ли су резултати унутар наведеног опсега.
- Тест безбедности хране:Пошаљите узорке у квалификовану лабораторију за испитивање безбедности хране ради тестирања миграције и провере усклађености.
3.3 Спровести теренска испитивања.Лабораторијско тестирање је важно, али не може у потпуности да реплицира стварне{0}}светске услове испоруке. Спроведите пробе на терену слањем стварних поруџбина кроз ваш ланац дистрибуције:
- Пробна величина:Започните са малом пробом (50-200 пошиљки) до неколико репрезентативних одредишта (локалних, регионалних, дуголинијских, међународних).
- Надгледање:Укључите уређаје за праћење (нпр. СхоцкВатцх индикаторе, регистраторе температуре/влажности) у неке пошиљке да бисте измерили стварни стрес током транспорта.
- инспекција:Прегледајте пошиљке по доласку - проверите да ли има оштећења на производу, амбалаже и било каквих проблема. Прикупите повратне информације од прималаца (ако је могуће).
- Поређење:Упоредите резултате теренског испитивања са вашим тренутним резултатима паковања од пене (стопа ломљења, стопа оштећења, притужбе купаца). Ако су резултати обликоване пулпе упоредиви или бољи од пене, спремни сте за производњу. Ако не, идентификујте проблеме и ревидирајте дизајн.
3.4 Потврдите са заинтересованим странама.Пре него што наставите са производњом, потврдите ново паковање са свим релевантним заинтересованим странама:
- Оперативни/складишни тим:Да ли могу ефикасно упаковати производ са новим уметком? Да ли постоје проблеми са брзином паковања, ергономијом или компатибилношћу са постојећом опремом?
- Тим за квалитет:Да ли нова амбалажа испуњава стандарде квалитета? Има ли проблема са квалитетом (дефекти, недоследности, контаминација)?
- Тим за корисничку подршку:Да ли је било притужби купаца на ново паковање током теренског испитивања?
- Тим за одрживост:Да ли нова амбалажа испуњава циљеве одрживости? Да ли се користи за животну средину могу квантификовати и саопштити?
- Маркетинг тим:Може ли се ново паковање користити као маркетиншки диференцијатор? Постоје ли могућности за брендирање или размену порука?
Када све заинтересоване стране потпишу, спремни сте за производњу.
Корак 4: Повећање производње-Повећавање - Скалирање од пробне до пуне производње
Са потврђеним прототиповима и одјавом{0}} заинтересованих страна, спремни сте да пређете на пуну производњу. Али немојте скочити директно са 200 пробних јединица на 200.000 производних јединица - постепено повећање-смањује ризик и омогућава вам да ухватите проблеме пре него што постану скупи.
4.1 Фаза 1: Мала производња (1.000-5.000 јединица).Почните са малом производњом да бисте потврдили производни процес:
- сврха:Проверите да ли произвођач може да производи уметак доследно са квалитетом производње; идентификују све производне проблеме (дефекти, недоследности, варијације процеса); валидирати паковање у обиму производње.
- Временска линија:2-4 недеље од поруџбине до испоруке (у зависности од тренутног оптерећења произвођача).
- инспекција:Спроведите улазну инспекцију квалитета на целом производном циклусу - проверите димензије, тежину, квалитет површине, недостатке и функционалност. Ако је стопа кварова изнад вашег прага (обично<2%), work with the manufacturer to identify and correct the root cause before proceeding.
- Употреба на терену:Користите малу производњу за стварне испоруке - наставите да пратите стопе кварова и повратне информације клијената.
4.2 Фаза 2: Средњи циклус производње (10.000-50.000 јединица).Када се потврди мала серија производње, повећајте до средње серије:
- сврха:Потврдите капацитет и конзистентност произвођача при већој количини; оптимизовати производни процес за ефикасност и цену; направите инвентар за пуну транзицију.
- Временска линија:3-6 недеља од поруџбине до испоруке.
- Оптимизација процеса:Радите са произвођачем да бисте оптимизовали производни процес - прилагодите параметре обликовања, време сушења, обрезивање и завршну обраду да бисте смањили дефекте, побољшали конзистентност и повећали брзину производње.
- Оптимизација трошкова:Како се обим повећава, цена по-јединици би требало да се смањи (економија обима). Радите са произвођачем да бисте идентификовали могућности оптимизације трошкова - смањење материјала, оптимизацију процеса, подешавања дизајна.
4.3 Фаза 3: Потпуна производња (50,000+ јединица).Када се средњорочни период потврди, пређите на пуну производњу:
- сврха:Потпуно замените пену са обликованом пулпом за линију производа.
- Временска линија:У току - успоставите редован распоред производње на основу вашег предвиђања потражње.
- Управљање добављачима:Успоставите редован програм праћења квалитета - долазну инспекцију за сваку серију, периодичне ревизије постројења произвођача, редовне прегледе учинка (квалитет, испорука, цена, одзивност).
- Континуирано побољшање:Наставите да оптимизујете дизајн и процес - потражите могућности за смањење употребе материјала, побољшање заштите, смањење трошкова и побољшање одрживости. Подесите редован циклус прегледа (тромесечно или полу{2}}годишње) да бисте проценили учинак и идентификовали могућности за побољшање.
4.4 Управљајте прелазним периодом.Током преласка са пене на ливену целулозу, вероватно ћете имати оба материјала у инвентару - пажљиво управљати овим:
- Планирање залиха:Планирајте прелазак како бисте минимизирали вишак залиха пене (са којим ћете се заглавити) и избегавати залихе обликоване пулпе (што би могло да одложи испоруке). Радите са својим добављачем пене да бисте смањили или зауставили поруџбине, и сарађујте са добављачем обликоване пулпе како бисте обезбедили одговарајуће снабдевање.
- Комуникација:Обавестите своје клијенте о промени (ако је паковање видљиво) - многи клијенти ће ценити побољшање одрживости, али неки могу имати питања или недоумице. Припремите кратка често постављана питања или теме за разговор за свој тим за корисничку подршку.
- Документација:Ажурирајте своје спецификације паковања, стандарде квалитета, упутства за рад и уговоре са добављачима како би одражавали промену. Архивирајте старе спецификације пене за референцу.
Корак 5: Анализа трошкова - Разумевање праве цене Свитцх-а
Цена је често одлучујући фактор у прекидачу од пене-на-уливену-пулпу - и важно је разумети стварну цену, а не само цену по-јединичној цени материјала. Уобичајена грешка је упоређивање само по-јединичним трошковима материјала и закључак да је обликована пулпа скупља - док је у ствари, на основу укупних-трошкова--власништва, обликована пулпа често упоредива са пеном или је јефтинија од ње.
5.1 Једнократни-трошкови.
- Дизајн и инжењеринг:Ако дизајн радите у-кући, ово је ваш интерни трошак рада. Ако користите услуге дизајна произвођача, то може бити укључено у цену алата или се посебно наплаћује (200-1.000 долара за једноставне дизајне, 1.000-5.000 долара за сложене дизајне).
- Алати:1.500 УСД-6.000 УСД за преливање, 3.000-12.000 УСД за термоформирано. Упоредите ово са вашим тренутним трошковима алата од пене (3.000-15.000 долара).
- Тестирање и валидација:Лабораторијско тестирање (500-5000$, у зависности од врсте теста и лабораторије), теренска испитивања (трошкови испоруке пробних јединица, уређаја за праћење, инспекција), интерни рад.
- Прелазни трошкови:Отпис{0}}залиха (вишак залиха пене), обука (оперативни тим), ажурирање документације, трошкови комуникације.
5.2 Трошкови који се понављају (по-јединици).
- Материјал и производња:По-јединични трошак уметка од ливене пулпе - обично је 0,05-3,00 УСД у зависности од величине, сложености, запремине и врсте материјала. Упоредите ово са вашом тренутном ценом пене по јединици.
- испорука:Обликована пулпа се обично испоручује угнежђена или наслагана, смањујући обим испоруке за 30-50% у поређењу са пеном (која се не може ефикасно угнездити). Ово смањује трошкове улазног терета по јединици. За одлазну испоруку (упаковани производ), разлика у тежини (формирана пулпа је тежа од пене) може повећати трошкове транспорта - али за већину производа разлика у тежини је мала (5-15 г по уметку) и утицај на трошкове транспорта је минималан.
- Складиштење:Угнежђени/наслагани формат обликоване пулпе такође смањује захтеве за складишним простором за 30-50% у поређењу са пеном – смањујући трошкове складиштења.
- одлагање:Пена може наплатити накнаде за одлагање на депонију (30-80 долара по тони), посебне накнаде за руковање или трошкове рециклирања (ако имате програм рециклаже пене). Обликована пулпа се може рециклирати у стандардним токовима папира и компостирати, тако да су трошкови одлагања близу нуле за већину предузећа.
- ЕПР накнаде:Накнаде за проширену одговорност произвођача (ЕПР) се заснивају на томе да пена типа - има највише накнаде за ЕПР (јер је тешко рециклирати и има ниске стопе рециклирања), док обликована целулоза (папир) има најниже. За марку која испоручује 1 милион јединица годишње, разлика у накнади за ЕПР између пене и обликоване пулпе може бити 50.000-200.000 долара годишње.
- Порези на пластичну амбалажу:Ако сте у јурисдикцији са порезом на пластичну амбалажу (нпр. 210,82 фунти по тони у Великој Британији), прелазак на ливену целулозу у потпуности елиминише овај порез.
- Квалитет и трошкови оштећења:Ако обликована пулпа пружа бољу заштиту (нижа стопа лома/оштећења), уштедећете на замени производа, повраћају и надокнади купца. Ако пружа лошију заштиту, имаћете додатне трошкове - због чега су тестирање и валидација (корак 3) толико важни.
5.3 Прорачун РОИ.Када процените све трошкове, израчунајте повраћај улагања (РОИ) за прекидач:
- Укупни једно-трошак:Збир трошкова дизајна, алата, тестирања и прелаза.
- Годишње периодичне уштеде трошкова:(годишњи трошак пене) - (годишњи трошак за ливену целулозу), укључујући све категорије трошкова који се понављају (материјал, отпрема, складиштење, одлагање, ЕПР, порези, квалитет).
- Период отплате:Укупни-једнократни трошкови / годишње периодичне уштеде. Период поврата од < 1 године је одличан; 1-2 године је добро; 2-3 године је прихватљиво за већину компанија.
- НПВ (нето садашња вредност):За софистициранију анализу, израчунајте НПВ промене током 3-5 година, користећи дисконтну стопу ваше компаније. Позитиван НПВ значи да је промена финансијски корисна.
5.4 Пример израчуна РОИ.Хајде да прођемо кроз поједностављени пример за бренд потрошачке електронике који испоручује 200.000 јединица годишње:
- Једно-трошкови:Дизајн (1.000 УСД) + Алати (5.000 УСД) + Тестирање (2.000 УСД) + Прелазак (3.000 УСД)=11.000 УСД
- Годишњи трошак пене:Материјал (0,45 УСД по јединици к 200, 000=90 000 УСД) + Достава (10 000 УСД) + Складиштење (5 000 УСД) + Одлагање (3 000 УСД) + ЕПР (15 000 УСД) + Порез на пластику (8 000 УСД) {{20}0} 0 13 УСД
- Годишњи трошак обликоване пулпе:Материјал (0,52 УСД по јединици к 200, 000=104 000 УСД) + Испорука (6 000 УСД) + Складиштење (3 000 УСД) + Одлагање (500 УСД) + ЕПР (3 000 УСД) + Порез на пластику (0 УСД)=116 500 УСД
- Годишња уштеда: $131,000 - $116,500 = $14,500
- Период отплате:11.000 УСД / 14 УСД, 500=0.76 година (око 9 месеци)
У овом примеру, иако је цена материјала по-јединичном материјалу обликоване целулозе већа (0,52 УСД према 0,45 УСД), укупни годишњи трошкови су нижи - и прекидач се исплати за мање од годину дана. Ово је типичан резултат за прекидаче од пене-на-изливена-пулпа - по-јединичним трошковима материјала могу бити нешто већи, али укупни трошкови власништва су нижи.
Уобичајене замке и како их избећи
На основу нашег искуства са стотинама прекидача од пене-на-уливене-пулпе, ево најчешћих замки - и како да их избегнете.
Замка 1: Копирање дизајна пене.Најчешћа грешка је покушај коришћења потпуно истог дизајна за обликовану пулпу као и за пену. Два материјала имају различите карактеристике - углове промаја, дебљину зида, удубљења, полупречнике углова, дубину-према-односима ширине, сви се разликују. Дизајн који ради за пену можда неће бити произведен у облику пулпе или можда неће пружити адекватну заштиту.Како избећи:Радите са искусним произвођачем пулпе да бисте редизајнирали уметак за процес ливене пулпе - немојте само копирати дизајн пене.
Замка 2: Прескакање тестирања и валидације.Још једна уобичајена грешка је прескакање или журба са тестирањем и валидацијом - под претпоставком да ће прототип „изгледа добро“ радити у производњи. Ово може довести до скупог оштећења производа, жалби купаца и хитних редизајнирања.Како избећи:Спроведите ригорозна лабораторијска испитивања и теренска испитивања пре пуне производње. Дефинишите јасне критеријуме за пролаз/неуспех и не настављајте док их паковање не испуни.
Замка 3: Потцењивање временске линије транзиције.Многе компаније потцењују време које је потребно за прелазак са пене на ливену целулозу - под претпоставком да је то процес од 4-6 недеља, док је заправо 3-6 месеци (укључујући дизајн, алате, израду прототипа, тестирање и повећање). То може довести до пропуштених рокова и исхитрених одлука.Како избећи:Планирајте прелазни рок од 3-6 месеци. Почните рано, уградите време међубафера и обавестите временску линију свим заинтересованим странама.
Замка 4: Избор најјефтинијег произвођача.Цена је важна, али одабир најјефтинијег произвођача обликоване пулпе без разматрања квалитета, могућности и услуге може бити скупљи на дуге стазе. Произвођач који се брине о квалитету може производити неисправне производе (што вас кошта времена, новца и задовољства купаца), можда неће имати могућности да испуни ваше захтеве или можда неће пружити адекватну подршку.Како избећи:Процените произвођаче на основу укупне вредности - квалитета, могућности, услуге и цене -, а не само цене. Затражите референце, узорке и сертификате. Посетите објекат ако је могуће.
Замка 5: Игнорисање осетљивости на влагу.Обликована пулпа упија влагу - и у окружењима са високом-влажношћу, ово може омекшати влакно и смањити снагу. Компаније које прелазе на ливену пулпу без узимања у обзир осетљивости на влагу могу доживети кварове на паковању у влажној клими или током транспорта океаном.Како избећи:Процените окружење за отпрему (температура, влажност, трајање). Ако је влага забрињавајућа, користите премазе{1}}отпорне на влагу, смоле влажне чврстоће или гушће термоформиране производе. Спроведите тестирање влажности као део валидације.
Замка 6: Не саопштавање промене клијентима.Ако је паковање видљиво купцима (нпр. отпакивање ДТЦ-а, малопродајно паковање), несаопштавање промене може довести до забуне или негативних повратних информација - купци могу помислити да је ново паковање „јефтиније“ или „нижег квалитета“ ако не разумеју образложење одрживости.Како избећи:Пренесите промену клијентима - објасните зашто мењате (одрживост, користи за животну средину), шта се мења (материјал), а шта се не мења (заштита, производ). Користите прекидач као прилику да ојачате посвећеност одрживости вашег бренда.
Замка 7: Претерано-инжењеринг дизајна.Неке компаније преко-инжењеринга уметак од ливене пулпе - користе веома дебеле зидове, прекомерна ребра и више материјала него што је потребно - да би „били безбедни“. Ово повећава трошкове, тежину и време сушења (и трошкове производње) без нужног побољшања заштите.Како избећи:Радите са произвођачем да бисте оптимизовали дизајн -, користите минималан материјал неопходан да испуните захтеве заштите, на основу тестирања и искуства. Добро-дизајниран, оптимизован уметак је бољи (и јефтинији) од преко-пројектованог.
Праве-Светске студије случаја
Студија случаја 1: Бренд потрошачке електронике.Бренд потрошачке електронике средње величине је користио прилагођене уметке од ЕВА пене за врхунски производ за слушалице (испорука 150.000 јединица годишње). Прешли су на термоформиране уметке од пулпе као део њихове посвећености одрживости. Процес: (1) Процена изводљивости - потврдила је да би обликована пулпа могла да испуни захтеве теста пада (ИСТА 3А) и пружи врхунско искуство распакивања; (2) Дизајн и прототип - 8 недеља, 2 круга ревизија (подешавање величине шупљине ради бољег пристајања, додавање ребра за слагање); (3) Тестирање - ИСТА 3А тестови на пад и вибрације су прошли са 0% оштећења производа; теренско испитивање од 500 јединица показало је упоредиву стопу лома са пеном; (4) Производња - постепено повећава-у току 3 месеца. Резултати: цена паковања по-јединици смањена за 18% (0,65 УСД према 0,79 УСД), годишња уштеда од 21.000 УСД; употреба пластике смањена за 12 тона годишње; угљенични отисак смањен за 65%; повратне информације купаца о новој амбалажи биле су изузетно позитивне (многи купци су посебно споменули одрживо паковање као позитивну).
Студија случаја 2: Дистрибутер услуга хране.Регионални дистрибутер прехрамбених услуга користио је ЕПС пене на преклоп за оброке за понети (испорука 2 милиона јединица годишње) када је њихова држава увела забрану употребе пене. Имали су 6 месеци да пређу на алтернативу. Процес: (1) Процена изводљивости - је проценила ливену целулозу, багасу и алуминијум; изабрао обликовану пулпу због цене и перформанси; (2) Дизајн и израда прототипа - 6 недеља, рад са 2 произвођача ради упоређивања квалитета и цене; (3) Тестирање - испитивања отпорности на маст (проверено да премаз може да поднесе масну храну), испитивање у микроталасној пећници (верификована безбедност у микроталасној пећници), тестирање наслага (проверено слагање за транспорт); (4) Производња - брзо се повећава-(2 месеца) како би се испунио рок за забрану пене. Резултати: успешно испоштован рок за забрану пене без прекида у снабдевању; по-јединични трошак је повећан за 12% (0,085 УСД према 0,076 УСД), али је то делимично надокнађено елиминацијом трошкова одлагања пене (15.000 УСД годишње); повратне информације купаца су биле позитивне (многи клијенти су више волели „еко{23}}пријатније“ паковање); дистрибутер је користио прекидач као маркетиншку прилику, промовишући своју посвећеност купцима „без пене{24}}.
Студија случаја 3: Добављач аутомобилских компоненти.Добављач прве категорије за аутомобилску индустрију користио је посуде од ЕПС пене за отпрему компоненти мотора у фабрику за склапање ОЕМ-а (испорука 500.000 јединица годишње). ОЕМ је поставио захтев да сви добављачи до 2025. користе амбалажу која се може 100% рециклирати. Добављач је прешао на дебеле{6}}тацне за пулпу са калупом за пулпу. Процес: (1) Процена изводљивости - потврдила је да дебеозидна-пулпа од калупа може да издржи тешке компоненте (3-5 кг свака) и да испуни спецификације ОЕМ амбалаже; (2) Дизајн и прототип - 10 недеља, 3 круга ревизија (оптимизација дебљине зида за носивост, додавање функција слагања за транспорт, подешавање величине шупљине за аутоматизовано руковање); (3) Тестирање - испитивање компресије (верификовано оптерећење стог од 500 кг), испитивање вибрација (проверена стабилност компоненти током транспорта камиона), ЕСД тестирање (верификована статичка дисипација за електронске компоненте); (4) Производња - постепено се повећава-у току 6 месеци, уз редовне ревизије квалитета од стране ОЕМ-а. Резултати: испуњени захтеви ОЕМ-а за 100% рециклажну амбалажу; трошкови по јединици смањени за 22% (1,20 УСД према 1,54 УСД), првенствено због ниже цене алата и смањења накнаде за ЕПР; добављач је препознат од стране ОЕМ-а као „лидер одрживости“ и као резултат тога добио је додатни посао.
Боттом Лине
Замена ЕПС пене обликованом пулпом је процес у више-степена који захтева пажљиво планирање, пројектовање, тестирање и извођење -, али су предности значајне: нижи укупни трошкови власништва (у већини случајева), драматично смањење угљеника (40-90% у односу на пену), потпуна могућност рециклирања, забрана рециклирања, забрана рециклирања пластике и компоста ЕПР и вредност бренда (потрошачка преференција за одрживо паковање). Кључ успешног пребацивања је: (1) спровести детаљну процену изводљивости како би се осигурало да је обликована пулпа исправна за вашу примену; (2) редизајн за процес обликоване пулпе (немојте само копирати дизајн пене); (3) спровести ригорозно тестирање и валидацију (лабораторијска + теренска испитивања) пре пуне производње; (4) користите фазно повећање производње-(мало → средње → пуно) да бисте смањили ризик; (5) анализирати укупне трошкове власништва (не само трошкове материјала по јединици); (6) рад са искусним произвођачем ливене пулпе; (7) саопштити промену купцима и заинтересованим странама.
У Хесхенг-у смо помогли десетинама брендова и произвођача да успешно замене пену са обликованом пулпом - у сектору потрошачке електронике, прехрамбених производа, аутомобилске индустрије, козметике, медицине и индустрије. Нудимо подршку од краја до краја - процену изводљивости, пројектовање и инжењеринг, алате, израду прототипа, подршку за тестирање, трансфер-уливену и термоформирану производњу, ЕСД-сигурне формулације,{7}}безбедне премазе, прилагођене боје, штампање, контролу квалитета и утискивање {8}, Пребацивање пене-на-изливену-пулпу што је могуће глаткије и успешније.
Ако размишљате о замени пене са обликованом пулпом за ваше паковање,контактирајте Хешенгов тим- биће нам драго да извршимо бесплатну процену изводљивости, пружимо узорке и процене трошкова и водимо вас кроз сваки корак процеса имплементације. Прелазак са пене на ливену целулозу је једна од-акција одрживости са највећим утицајем коју бренд може да предузме -, а са правим партнером може бити и једна од најглаткијих. Немојте чекати забрану употребе пене или налог клијента - да започнете транзицију данас.