Опрема за производњу пресоване пулпе: кључне машине и технологија производње
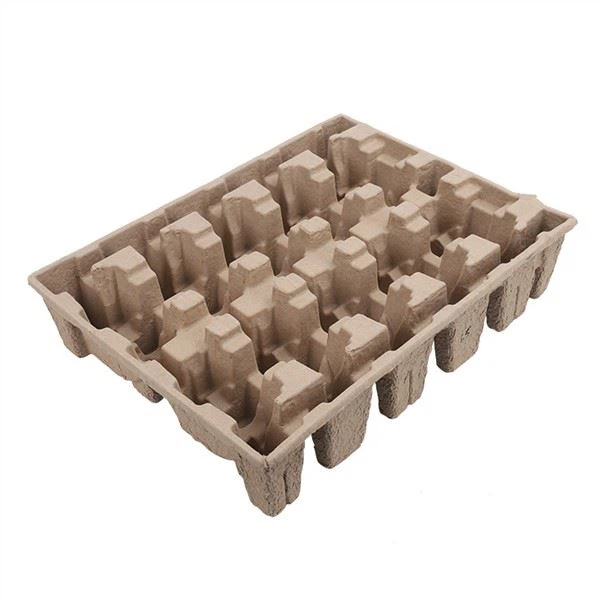
Иза сваког обликованог лежишта за целулозу, шкољке на преклоп или прилагођеног уметка је пажљиво оркестрирана линија опреме која претвара рециклирана папирна влакна у круту, прецизно{0}}обликовану амбалажу. Разумевање укључених машина-и начина на који различите производне технологије утичу на квалитет финалног производа-помаже купцима да донесу паметније одлуке о набавци. У Хесхенг-у имамо две производне базе опремљене интегрисаним линијама за обликовање целулозе, а овај водич пролази кроз основну опрему и технологије које дефинишу савремену производњу ливене целулозе.
Основна опрема у линији за производњу ливене пулпе
1. Систем за припрему пулпе
Процес почиње пулпирањем. Ухидрапулпер, где ротирајућа сечива мешају материјал у загрејаној води док се влакна не раздвоје у једноличну суспензију. Пулпа тада пролазисредства за чишћење и параванакоји уклањају загађиваче-пластичне фрагменте, спајалице, премазе од воска-пре него што стигну достоковни сандук, где је концентрација влакана прилагођена прецизном односу потребном за сваки производ.
2. Машина за формирање
Машина за формирање је место где пулпа добија облик. Перфорирани метални калуп (мушки облик) је уроњен у или прскан густином влакана, док вакуумско усисавање вуче воду кроз калуп, равномерно одлажући влакна по његовој површини. Дебљина готовог дела-обично 1,5–4 мм-зависи од концентрације пулпе, времена задржавања и вакуумског притиска.Ротационе машине за формирањерукују стандардним лежиштима-велике запремине, докклипне (урањајуће) машиненуде бољу контролу за сложене геометрије и делове дубоког{0}}извлачења.
3. Прешање и сушење
Након формирања, омотач од влажног влакна-који још увек садржи 60–75% воде-се помера уврућа преса. Овде, одговарајући мушки и женски алуминијумски калупи стежу део под високим притиском (обично 2–5 бара) на 180–220 степени. Овај корак истовремено ради три ствари: уклања већину преостале воде, поставља коначне димензије са прецизношћу (толеранција ±0,1 мм) и ствара глатку, густу завршну обраду површине. Делови који не захтевају топло{8}}прешану завршну обраду пролазе кроз аконвекцијски тунел за сушење, где загрејани ваздух испарава влагу по нижој цени, али са мањом прецизношћу димензија.
4. Обрезивање, преглед и паковање
Пресовани делови се обрезују до коначних димензија помоћуштампе за{0}}пресеили роботске станице за тримовање, а затим се прегледају дефекти-пукотине, танке тачке, накупине влакана, померање димензија. У Хесхенг-у, свака серија се подвргава инлине инспекцији и проверама узорковања пре него што се делови слажу, повезују и пале на палете за отпрему.
Мокро пресовање у односу на суво пресовање наспрам полу-мокро пресовање
Избор технологије пресовања директно утиче на цену производа, завршну обраду површине и погодност примене:
- Мокра преса (трансферно обликовање):Формирани део се преноси из калупа за формирање у калуп за врућу пресу док је још мокар. Производи глатке, густе површине погодне за врхунска малопродајна паковања и електронике. Већи трошкови алата и енергије.
- Сува преса:Делови се прво суше{0}}на ваздуху, а затим пресују уз минималну влагу. Нижа цена, грубља текстура, идеално за индустријске транспортне тацне и заштитне уметке где је изглед секундаран.
- Полу{0}}мокра преса:Средњи{0}}делови се делимично суше пре пресовања, чиме се балансирају трошкови и квалитет завршне обраде. Широко се користи за паковање хране (на преклоп, носаче чаша).
Како избор опреме утиче на квалитет производа
Купци се често фокусирају на спецификације материјала, али је конфигурација опреме подједнако важна. Фабрика која користи само ротационе машине за формирање ће се борити са-деловима за дубоко извлачење који захтевају уједначену дебљину зида. Линија без одговарајућег система за чишћење пулпе може да произведе-тацне за контакт са храном са видљивим загађивачима. А фабрика која се ослања искључиво на конвекцијско сушење (без вруће пресовања) не може постићи чврсте толеранције потребне за прецизне електронске уметке.
У Хесхенг-у, наша фабрика у Донггуану покреће и ротационе и клипне линије за формирање, упарене са станицама за врућу пресу за прецизне делове и тунелима за сушење за велике{0}} индустријске тацне. Ова двострука конфигурација нам омогућава да ускладимо одговарајућу опрему са сваким производом-уместо да сваку поруџбину форсирамо кроз један процес.
Иновације сировина: шта се мења у 2026
Док се технологија опреме постепено развија, развој сировина се убрзава. Компаније као што је УПМ Биоцхемицалс улажу у биорафинерије следеће-генерације које производе биохемикалије на бази дрвета-и влакна са нижим емисијама ЦО₂ од конвенционалне целулозе. За произвођаче обликоване пулпе, ово значи приступ влакнима са побољшаним односом чврстоће-према-тежини-који потенцијално омогућавају тање зидне делове без жртвовања заштитних перформанси. Међутим, ова специјална влакна су скупа, а већина-примена за ливену целулозу великих количина и даље се ослања на мешавине рециклираних влакана, које остају најекономичнија и одржива опција.
Често постављана питања
Која опрема је потребна за покретање фабрике ливене целулозе?
Основна линија захтева хидраулпер, сандук, машину за формирање (ротациону или клипну), врућу пресу или тунел за сушење и опрему за обрезивање. Минимална инвестиција за малу-линију почиње око 300.000–500.000 УСД, а аутоматизоване линије великог{6}}капацитета прелазе 2 милиона УСД.
Може ли опрема за ливену пулпу производити и тацне и прилагођене облике?
Да, али врста машине за формирање је важна. Клипни урањачи боље рукују сложеним, дубоким-извлачењем прилагођених облика од ротационих машина, које су оптимизоване за велике{2}}стандардне тацне. Већина способних фабрика ради на оба типа.
Колико времена је потребно за постављање алата за нови производ од обликоване пулпе?
Израда алата обично траје 15-25 дана, након чега следи 3-5 дана узорковања и прилагођавања. Сложени делови са подрезима или танким зидовима могу захтевати додатну итерацију. У Хесхенг-у пружамо повратне информације ДФМ-а (Дизајн за производњу) пре него што алат почне да минимизира циклусе ревизије.
Да ли је влажна или сува преса боља за моју примену?
Изаберите влажну пресу ако су вам потребне глатке површине, чврсте толеранције или врхунска малопродајна презентација. Изаберите суву пресу за{1}}осетљиве апликације за индустријску испоруку где је завршна обрада мање критична. Полу-мокра преса добро функционише за услуживање хране и потрошачка амбалажа средњег{4}}слоја.
Радите са Хешенгом
Без обзира да ли вам је потребан стандардни калуп за пулпу или сложени прилагођени уметак, права конфигурација опреме је битна. Хесхенг-ов дуал-базни рад-Донггуан, Кина и Хо Ши Мин, Вијетнам-комбинује клипне и ротационе линије за формирање са могућношћу вруће пресовања и сушења, уз подршку-кућног дизајна алата.Ћаскајте на ВхатсАпп-уили е-поштомinfo@csl-packaging.comда разговарате о вашем пројекту и затражите узорке.