Ако набављате калупе за пулпу, вероватно сте чули термине као што су „трансфер{0}}формовани“, „термоформисани“, „вруће-прешани“, „дебели-зидни“ и „танки-зидни“ - и можда сте се запитали шта они значе и како они утичу на производ. Ови термини се односе на различите производне процесе, а избор процеса значајно утиче на изглед производа, прецизност, снагу, цену и погодност за различите примене. Одабир правог процеса за ваш производ је једна од најважнијих одлука у пројекту прилагођене обликоване пулпе - погрешите и можда ћете на крају добити производ који не испуњава ваше захтеве или који кошта више него што је потребно. У овом чланку пружамо детаљно поређење два главна производна процеса у калупима за пулпу - трансфер-уливени (стандардни) и термоформирани (вруће-прешани) - који покривају кораке процеса, опрему, време циклуса, карактеристике производа, цену, квалитет, примене и најбоље праксе. Такође ћемо покрити варијанте са дебелим-и танким{15}}зидним зидовима и пружити упутства о томе како да изаберете прави процес за вашу конкретну примену. Без обзира да ли сте инжењер за паковање, менаџер производа или стручњак за набавку, овај чланак би требало да вам пружи јасно разумевање-уступака и да вам помогне да донесете информисану одлуку.
Два главна процеса: Преглед
Производи од ливене пулпе се производе коришћењем два основна производна процеса, од којих сваки има различите карактеристике и примене:
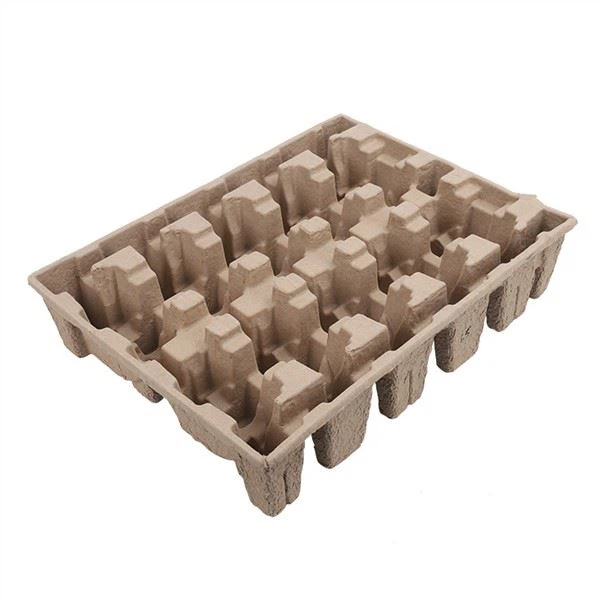
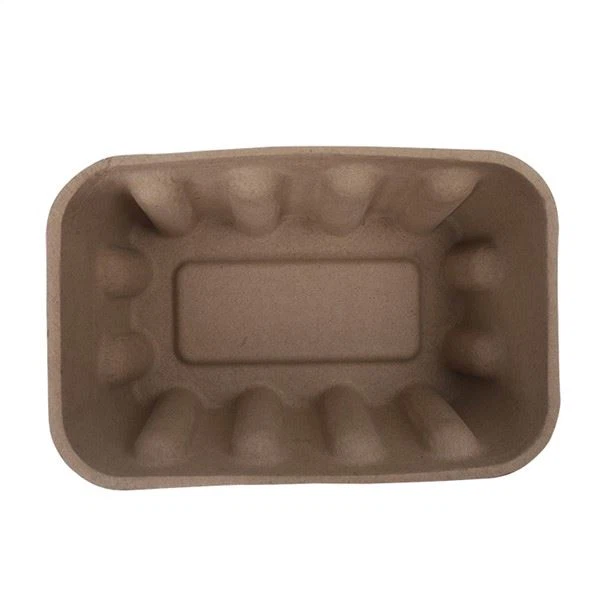
1. Трансфер-Молдед (Стандард) Процес.Ово је најчешћи и традиционални процес производње обликоване пулпе. Укључује формирање производа на мрежастом калупу коришћењем вакуумског усисавања, преношење влажног производа у калуп за сушење и сушење на ваздуху{1}}у тунелу за сушење. Трансфер{3}}производи имају текстурирану површину (мрежасти узорак на једној страни, текстура влакана на другој), релативно лабаве толеранције (±0,5-1мм) и нижу цену. Овај процес се користи за картоне за јаја, послужавнике за производе, ладице за индустријске компоненте, посуде за транспорт и другу функционалну/заштитну амбалажу где је естетика мање важна.
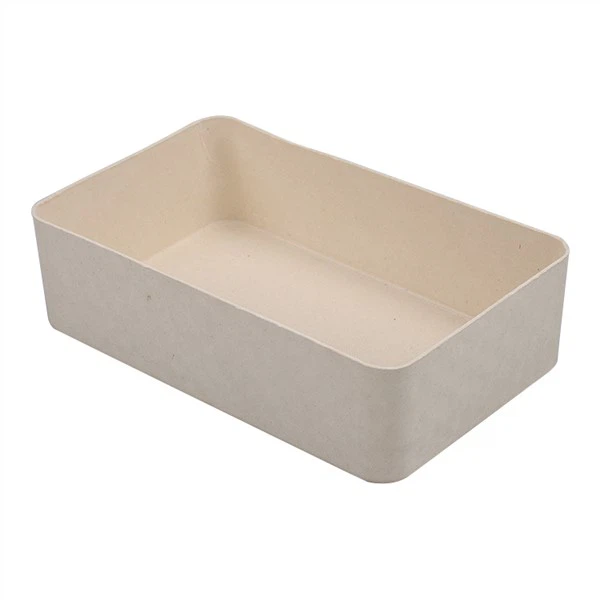
2. Термоформисани (вруће{1}}прешани) процес.Ово је напреднији процес који додаје фазу врућег{0}}пресовања након формирања. Мокри производ се компресује између два загрејана алуминијумска калупа (горњег и доњег) под високим притиском и температуром, стварајући гладак, густ, прецизан производ са мат површином попут сомота-на обе стране. Термоформирани производи имају уске толеранције (±0,2-0,5 мм), танке зидове (1-2 мм) и врхунски изглед. Овај процес се користи за козметичке уметке, паковање потрошачке електронике, премиум посуде за храну, паковање вина и жестоких пића и друге апликације где су естетика и прецизност битни.
У оквиру сваког процеса постоје варијанте засноване на дебљини зида - дебелом-зиду (3-10 мм, за тешке-примену) и танком-зиду (1-2 мм, за лагане, прецизне апликације). Дебелозидни-производи се обично пребацују-у калупе (из разлога трошкова), док се танкозидни-производи обично термоформирају (ради прецизности и естетике). Међутим, постоји преклапање - неки производи са дебелим-зидовима су термоформирани (за премиум апликације за тешке-примену), а неки производи са танким-производи се преливају у калупе (за апликације осетљиве на трошкове).
Пренос-Процес обликовања: корак по корак
Пренос{0}}процес калупа је радни коњ индустрије ливене целулозе - користи се за већину производа од ливене пулпе, од картона за јаја до индустријских тацни. Ево како то функционише, корак по корак.
Корак 1: Припрема пулпе.Процес почиње припремом пулпе. Рециклирани папир (или багаса или друга влакна) се ставља у хидрапулпер - велику бачву са ротирајућом мешалицом - где се меша са топлом водом (40-60 степени Целзијуса) и меша док се папир не разбије на појединачна влакна. Процес пулпе обично траје 15-30 минута, у зависности од врсте влакана и жељене конзистенције пулпе. Адитиви се мешају у пулпу по потреби: смоле влажне чврстоће (за побољшање водоотпорности и чврстоће), боје (за боје), ЕСД адитиви (за статичку контролу) и други функционални адитиви. Пулпа се затим просијава и чисти да би се уклонили загађивачи (кламерице, пластика, прљавштина) и чува се у резервоару за задржавање уз континуирано мешање како би се спречило таложење влакана.
Кључни параметри пулпе:
- конзистентност:0,5-2 процента влакана-однос према води (пулпа је углавном вода, са малим процентом влакана)
- Слобода (стопа дренаже):300-600 мЛ ЦСФ (Канадска стандардна слобода) – мања слободност=спорија дренажа=финије таложење влакана=глађа површина али дуже време циклуса
- пХ:6,5-8,5 (неутрално до благо алкално, за оптимално везивање влакана и перформансе смоле у влажној чврстоћи)
- температура:40-60 степени Целзијуса (топла вода убрзава пулпирање и побољшава везивање влакана)
Корак 2: Формирање.Фаза формирања је у којој производ добија облик. Прилагођени калуп за формирање - направљен од алуминијума и прекривен финим мрежастим ситом (60-100 месх, у зависности од производа) - се монтира на машину за формирање и спушта у кашу пулпе. Вакуумско усисавање се примењује кроз калуп, увлачи воду кроз мрежицу и одлаже влакна на површину калупа. Калуп се држи у суспензији одређено „време урањања“ (обично 2-10 секунди, у зависности од жељене дебљине зида и сложености производа) – дуже време урањања=више таложења влакана=дебљи зидови=јачи али тежи производ. Након времена потапања, калуп се подиже из суспензије, а вишак воде се уклања континуираним вакуумским усисавањем (фаза "одводњавања", обично 2-5 секунди).
Типови машина за формирање:
- Клипна (једна-станица) машина:Калуп се помера горе-доле (у и из каше пулпе) у повратном кретању. Једноставно, приступачно, али спорије (обично 100-300 циклуса на сат). Погодно за производњу мале до средње количине.
- Ротациона (више{0}}станица) машина:Више калупа је монтирано на ротирајући бубањ који их помера кроз станицу пулпе, одводњавање, трансфер и чишћење у непрекидном ротационом кретању. Брже (обично 300-1000 циклуса на сат), доследније, али скупље и мање флексибилне за промене производа. Погодно за производњу великог обима.
- Калупи са више- шупљина:Оба типа машина могу да користе калупе са више-шупљина (формирају више производа по циклусу) да повећају брзину производње. Број шупљина по калупу зависи од величине производа и капацитета машине - обично 2-12 шупљина за тацне, до 30+ за мале производе као што су чаше за јаја.
Корак 3: Трансфер.Након формирања и одводњења воде, мокри производ (који је још увек у калупу за формирање) треба да се пребаци у следећу фазу - или калуп за сушење (за сушење на ваздуху-) или калуп за пресовање (за термоформирање). У процесу преношења-формирања, мокри производ се преноси у „трансфер калуп“ - други калуп са инверзним обликом калупа за формирање, такође прекривен мрежастим екраном. Калуп за пренос се притисне на калуп за формирање, а вакуум се обрће (удувавање ваздуха кроз калуп за формирање) да би се мокри производ ослободио на калуп за пренос. Калуп за пренос затим помера мокри производ у фазу сушења.
Не захтевају сви производи калуп за пренос - неки једноставни производи се преносе директно из калупа за формирање на транспортер за сушење (помоћу роботске руке или једноставног механизма за пренос). Али за већину тацни (које имају сложене облике и морају да задрже свој облик током сушења), калуп за пренос се користи да подржи мокри производ и спречи деформацију.
Корак 4: Сушење.Сушење је најдужа и енергетски{0}}најинтензивнија фаза у процесу-преношења калупа. Мокри производ (на калупу за пренос или на транспортеру за сушење) пролази кроз тунел за сушење - дугачку, загрејану комору у којој циркулише врућ ваздух (120-180 степени Целзијуса) да би испарио преосталу воду. Време сушења зависи од величине производа, дебљине зида и жељеног коначног садржаја влаге - обично 5-15 минута за стандардне посуде, до 30 минута за производе са дебелим зидовима. Циљ је смањење садржаја влаге са 70-80 процената (мокри производ) на 6-10 процената (готов производ) – смањење од 80-90 процената почетног садржаја воде.
Методе сушења:
- Конвекцијско сушење (најчешће):Врући ваздух циркулише кроз тунел за сушење, испаравајући воду са површине производа. Енергетски{1}}ефикасан, уједначен, али релативно спор.
- Инфрацрвено сушење:Инфрацрвени грејачи зраче топлоту директно на површину производа, загревајући молекуле воде и убрзавајући испаравање. Брже од конвекционог сушења, али мање уједначено (површина се може сушити брже од унутрашњости, узрокујући савијање). Често се користи у комбинацији са конвекцијским сушењем.
- Сушење у микроталасној пећници:Микроталасна енергија загрева молекуле воде у целом производу (не само на површини), обезбеђујући брзо и уједначено сушење. Енергетски{1}}ефикасна, али скупа опрема и ограничена на одређене типове производа. Користи се за производе високе{3}}вредности или дебеле{4}}зине.
- Комбиновано сушење:Многе производне линије користе комбинацију метода - нпр. инфрацрвено пред-сушење (за брзо уклањање површинске воде) након чега следи конвективно коначно сушење (за равномерно уклањање преостале воде).
Корак 5: Завршетак.Након сушења, производи пролазе кроз завршне операције, у зависности од захтева производа:
- Обрезивање:Производи који захтевају прецизне димензије ивица се обрезују помоћу челичне матрице или ротационе матрице за сечење. Обрезивање уклања вишак материјала и ствара чисте, прецизне ивице.
- премаз:Производи којима је потребна отпорност на влагу, отпорност на масноћу или врхунску завршну обраду премазују се заштитним премазима на бази воде -(нанети прскањем, потапањем или премазивањем ваљком).
- Штампање:Производи којима је потребно брендирање или информације штампају се помоћу флексографске, офсетне или дигиталне штампе са мастилом на бази воде{0}.
- Утискивање/урезивање:Производи којима су потребне текстурне површине или логотипи се рељефују/утисну помоћу загрејане пресе (за трансфер{0}}уливених производа, утискивање се обично ради као засебна операција накнадног-сушења, пошто то није део стандардног процеса).
- Инспекција квалитета:Свака серија се проверава за недостатке, димензије, тежину, садржај влаге и функционалност.
Пренос-уобличени резиме процеса:
- Време циклуса:8-20 секунди по циклусу (формирање + пренос), плус време сушења 5-15 минута (сушење је паралелно, тако да се не додаје времену по циклусу)
- Стопа производње:100-1000 циклуса на сат (у зависности од типа машине и величине производа), пута број шупљина по калупу
- Дебљина зида:1,5-3мм (стандард), 3-10мм (дебели зидови)
- Толеранције:±0,5-1мм
- Завршна обрада:Текстурирано (мрежасти узорак на страни формирања, текстура влакана на страни преноса)
- Цена:Доњи (једноставнија опрема, краће време циклуса, без фазе пресовања)
- Најбоље за:Функционално/заштитно паковање, апликације осетљиве на-обим, цену{1}}
Термоформирани (вруће{0}}прешани) процес: корак по корак
Процес термоформирања је напреднија, прецизнија варијанта производње ливене пулпе која додаје фазу врућег{0}}прешања. Производи производе са глатким, густим, врхунским изгледом и уским толеранцијама - погодним за најквалитетније-прилике где су естетика и прецизност важни. Ево како то функционише, корак по корак.
Корак 1: Припрема пулпе.Припрема пулпе за термоформиране производе је слична преношеној-обликованој, али са неким кључним разликама: (1) конзистенција пулпе је често нешто нижа (0,3-1 проценат) за финије таложење влакана и глаткију површину; (2) слободност је често нижа (200-400 мЛ ЦСФ) за спорију дренажу и равномерније таложење влакана; (3) мешавина влакана је често рафинисана (више тучена) за финија влакна и глаткију површину; (4) адитиви се пажљиво контролишу за доследну боју и снагу. Циљ је да се произведе пулпа која се равномерно таложи и ствара гладак, густ производ када се топло пресује.
Корак 2: Формирање.Фаза формирања је слична преношењу-у калупу - калуп за формирање (са мрежастим екраном) се спушта у кашу пулпе, вакуум одлаже влакна на површину калупа, а калуп се подиже и одводи. Међутим, за термоформиране производе, параметри формирања се прецизније контролишу: (1) време урањања је често краће (1-5 секунди) за тање зидове; (2) ниво вакуума је прецизно контролисан за равномерно таложење влакана; (3) време одводњавања је дуже (3-8 секунди) да би се уклонило више воде пре притискања (смањење времена и енергије пресовања). Мокри производ који улази у фазу пресовања типично има 60-70 процената садржаја влаге (у поређењу са 70-80 процената за трансфер-формед), што смањује воду коју треба уклонити током пресовања.
Корак 3: Пребаците у калуп за пресовање.Након формирања и одводњавања, влажни производ се преноси из калупа за формирање у станицу за пресовање. Пренос се обично врши помоћу роботске руке или механизма за пренос који преузима мокри производ и поставља га на доњи калуп за пресовање. Прецизно постављање је критично - производ мора бити центриран на доњем калупу да би се обезбедило једнолично пресовање и конзистентне димензије.
Корак 4: Вруће пресовање (кључна разлика).Ово је фаза по којој се термоформирани производи разликују од{0}}преношених производа. Мокри производ се поставља између два прецизно обрађена алуминијумска калупа - горњег (мушког) и доњег (женског) калупа - који се загревају на 150-220 степени Целзијуса (помоћу електричних грејних елемената или парних канала унутар калупа). Калупи се затварају под високим притиском (30-100 бара, у зависности од производа и жељене густине) у трајању од 10-30 секунди. Током притиска:
1. Компресија:Висок притисак сабија влакнасту простирку из њеног влажног, растреситог стања у густу, једноличну структуру. Густина влакана се повећава са 150-200 кг/м³ (влажно, растресито) до 300-500 кг/м³ (пресовано, густо). Однос компресије је типично 2:1 до 4:1 (дебљина производа се смањује за 50-75 процената током пресовања).
2. Уклањање воде:Топлота испарава вишак воде, а притисак истискује воду из влакнасте простирке. Садржај влаге је смањен са 60-70 процената (уласком у пресовање) на 15-25 процената (изласком из пресовања) – значајно смањење које скраћује време каснијег сушења.
3. Изглађивање површине:Глатке, полиране површине загрејаних калупа стварају глатку, мат, сомот-површину са обе стране производа. Топлота лагано омекшава влакна, омогућавајући им да се прилагоде површини калупа и створе уједначену, глатку завршну обраду. Мрежаста шара из фазе формирања је потпуно елиминисана (глатка пресована).
4. Прецизност димензија:Прецизна обрада калупа за пресовање (±0,05-0,1 мм) и висок притисак обезбеђују да производ има чврсте, конзистентне димензије (±0,2-0,5 мм). Производ поприма тачан облик шупљине калупа - нема скупљања или деформације (пошто је производ спутан калупом током пресовања).
5. Везивање влакана:Топлота и притисак промовишу водоничну везу између влакана, повећавајући снагу и крутост производа. Густа структура такође побољшава отпорност производа на кидање и бушење.
Типови машина за пресовање:
- Хидраулична преса:Најчешћи тип термоформиране пулпе. Користи хидрауличне цилиндре за примену високог притиска (30-100 бара) са прецизном контролом. Погодно за средње до велике производе и производњу средњег до великог обима.
- Пнеуматска преса:Користи ваздушне цилиндре за притисак. Нижи притисак (10-30 бара), брже време циклуса, али мање прецизно. Погодно за мале, танке производе и производњу великих количина.
- Континуирано притискање:Трачна или ваљкаста преса која непрекидно притиска производе док се крећу кроз машину. Велика запремина, али ограничен притисак и прецизност. Погодно за једноставне, равне производе (нпр. тањири, поклопци).
Корак 5: Сушење.Након топлог пресовања, производ и даље има 15-25 процената влаге и треба да се осуши до последњих 6-10 процената. Фаза сушења за термоформисане производе је краћа него за трансфер{8}}формисане (јер је велики део воде уклоњен током пресовања) – обично 3-8 минута за стандардне производе. Сушење се врши у тунелу за сушење (120-180 степени целзијуса), слично као код трансфер-формираних, али уз пажљиву контролу како би се избегло савијање или деформација (производ је после пресовања гушћи и чвршћи, па је мање склон савијању, али је и даље важно равномерно сушење).
Корак 6: Завршетак.Операције завршне обраде за термоформиране производе су сличне трансферу-уливеном - обрезивању, премазивању, штампању, утискивању, контроли квалитета -, али са неким разликама: (1) сечење често није потребно (калуп за пресовање ствара прецизне ивице, тако да сечење може бити непотребно за многе производе); (2) утискивање/урезивање се обично ради током фазе пресовања (шамера се машински обрађује у калупу за пресовање, тако да се преноси на производ током пресовања - није потребна посебна операција); (3) квалитет штампе је већи (глатка површина боље прихвата штампу, омогућавајући финије детаље и живописније боје); (4) инспекција квалитета је ригорознија (премиум апликације захтевају више стандарде квалитета, са строжим толеранцијама и нижим стопама кварова).
Сажетак процеса термоформирања:
- Време циклуса:15-40 секунди по циклусу (формирање + пресовање), плус 3-8 минута време сушења (паралелно)
- Стопа производње:80-400 циклуса на сат (у зависности од типа машине и величине производа), пута број шупљина по калупу
- Дебљина зида:1-2 мм (танки зид), до 3 мм за неке производе
- Толеранције:±0,2-0,5 мм
- Завршна обрада:Глатка, мат, баршунаста-као са обе стране
- Цена:Виши (сложенија опрема, дуже време циклуса, степен пресовања, прецизнији алат)
- Најбоље за:Премијум/потрошачка{0}}амбалажа, прецизне апликације, високи{1}}естетски захтеви
Од-до{1}}Поређење главе
Сада када смо детаљно покрили оба процеса, хајде да их упоредимо један поред другог по кључним димензијама.
| Димензија | Пренесите-у калупе (стандардно) | Термоформирано (вруће{0}}прешано) |
|---|---|---|
| Завршна обрада | Мрежасти узорак - са текстуром на једној страни, текстура влакана на другој | Глатка, мат, баршунаста-као са обе стране |
| Толеранције димензија | ±0,5-1мм | ±0,2-0,5 мм |
| Дебљина зида | 1,5-3мм (стандард), 3-10мм (дебели зидови) | 1-2 мм (танки зид), до 3 мм |
| Густина | 150-300 кг/м³ | 300-500 кг/м³ |
| Однос снаге-и-тежине | Добро | Одлично (густија структура=јача при истој тежини) |
| Јастучење | Добра - прогресивна апсорпција енергије кроз структурно савијање | Добра - гушћа структура пружа чвршћу подршку, и даље са прогресивном апсорпцијом енергије |
| Могућност штампања | Лепа - површина са текстуром прихвата штампање, али са мање детаља | Одлична - глатка површина прихвата високо-штампање са финим детаљима |
| Утискивање/урезивање | Могуће као операција након{0}}сушења (ограничени детаљи) | Урађено током притискања (фини детаљи, без додатних операција) |
| Прилагођене боје | Да (фарбана у пулпу) | Да (фарбана у пулпу, уједначенија због гушће структуре) |
| Трошкови алата | $1,500-$6,000 | 3.000-12.000 долара (укључује калупе за формирање, преношење и пресовање) |
| По-трошкови по јединици | 0,05-1,50 УСД (у зависности од величине, сложености, запремине) | 0,10 УСД-3,00 УСД (обично 30-80% више од трансфера за исти производ) |
| Време циклуса | 8-20 секунди по циклусу | 15-40 секунди по циклусу |
| Стопа производње | 100-1000 циклуса/сат | 80-400 циклуса/сат |
| Минимална количина поруџбине | 1.000-3.000 јединица | 3.000-5.000 јединица |
| Време испоруке (прва поруџбина) | 5-8 недеља (дизајн + алати + прототипови + производња) | 6-10 недеља (нешто дуже због сложеније алатке и израде прототипа) |
| Употреба енергије | Ниже (без фазе пресовања, али дуже време сушења) | Виши (фаза пресовања користи значајну енергију, али краће време сушења) |
| Стопа дефеката | 2-4% (типично) | 0,5-1,5% (типично, због прецизније контроле процеса) |
| Најбоље апликације | Картоне за јаја, посуде за производе, посуде за индустријске компоненте, посуде за транспорт, заштитна амбалажа | Козметички уметци, амбалажа за потрошачку електронику, премиум послужавнике за храну, паковање вина/алкохолних пића, луксузно паковање за поклоне |
Како одабрати прави процес
Одабир између -обликованих и термоформираних зависи од ваших специфичних захтева и приоритета. Ево оквира за одлучивање који ће вам помоћи да одаберете.
Изаберите трансфер{0}}модован ако:
1. Цена је примарна брига.Ако вам је потребна најнижа могућа цена по-јединичним ценама и трошковима алата, трансфер{1}}у калупе је јасан избор. То је 30-80 посто јефтиније по јединици него термоформирано за исти производ.
2. Амбалажа је функционална/заштитна, није окренута{0}}потрошачу.Ако ће тацна бити у кутији за отпрему и крајњи потрошач је никада неће видети (нпр. лежишта за индустријске компоненте, унутрашња заштитна амбалажа), текстурирана површина за трансфер-обликована је савршено адекватна -, нема потребе да плаћате за врхунски изглед термоформираног.
3. Потребни су вам дебели зидови за тешке{0}}заштите.Ако је ваш производ тежак (5 кг+) или захтевају дебеле зидове (3-10 мм) за амортизацију и подршку,-преносни калуп је практичнији и исплативији избор. Термоформирање је ограничено на тање зидове (1-3мм) због процеса пресовања.
4. Имате веома велике захтеве за обимом.Ако су вам потребни милиони јединица годишње, преношење{0}}брже време циклуса и већа брзина производње (100-1.000 циклуса/сат у односу на. 80-400 за термоформиране) могу бити важни за испуњавање ваших захтева за запремином.
5. Ваш производ не захтева строге толеранције.Ако ваш производ може да прихвати толеранције од ±0,5-1 мм (већина апликација за заштитно паковање може), довољан је преносни калуп. Теже толеранције Тхермоформед-а (±0,2-0,5 мм) су потребне само за прецизне примене (нпр. тацне које се уклапају у аутоматизоване монтажне линије, презентацију врхунских производа).
Изаберите термоформиран ако:
1. Амбалажа је окренута потрошачима{0}}и естетика је важна.Ако ће тацну крајњи потрошач видети као део искуства распакивања (нпр. козметика, електроника, вино, накит, гурманска храна), глатки, врхунски изглед термоформираног материјала вреди додатних трошкова. Искуство распакивања је кључна тачка додира бренда, а врхунско паковање може повећати задовољство и лојалност купаца.
2. Потребне су вам чврсте толеранције димензија.Ако ваша апликација захтева прецизне димензије (±0,2-0,5мм) -, нпр., тацне које се уклапају у аутоматизоване линије за склапање/паковање, тацне које морају прецизно да се уклопе у одређену величину кутије, или производе са веома чврстим захтевима за пристајање - термоформирани су бољи избор. Лабавије толеранције код пресовања (±0,5-1 мм) можда неће бити довољне.
3. Желите високо{0}}квалитетно штампање или утискивање.Ако треба да одштампате детаљне графике, логотипе или текст на лежишту, или ако желите рељефне/утиснуте шаре или логотипе, термоформирана глатка површина и -могућност утискивања у штампи дају много боље резултате од трансфера-обликованог.
4. Потребан вам је танак, лаган послужавник високе чврстоће.Ако желите да минимизирате тежину паковања (за смањење трошкова испоруке или одрживост) уз одржавање адекватне чврстоће, густа структура термоформираног (300-500 кг/м³) пружа одличну чврстоћу-према-односу тежине на танким дебљинама зида (1-2 мм). Преносно обликованим производима потребни су дебљи зидови (1,5-3мм) да би се постигла иста чврстоћа.
5. Позиционирање вашег бренда је врхунско или луксузно.Ако је ваш бренд позициониран као премијум, луксузан или врхунски{0}}, паковање би требало да одражава то позиционирање. Термоформирана ливена пулпа пружа врхунско, одрживо решење за паковање које је у складу са позиционирањем премијум бренда - боље од трансфер-обликованог (што може изгледати превише утилитарно) или пластике/пене (што може бити у супротности са вредностима одрживости).
Када сте у недоумици, питајте стручњака.Избор између трансфер-преливања и термоформирања није увек јасан-сече - многе апликације би могле да раде са било којим процесом, а оптималан избор зависи од специфичног производа, обима, тржишта и приоритета. У Хесхенг-у производимо оба типа и можемо да вам помогнемо да процените-уступке за вашу специфичну примену. Увек ћемо препоручити најисплативије{6}}најефикасније решење које испуњава ваше захтеве - ако је трансфер-формиран довољан, рећи ћемо вам. Ако је потребно термоформирање, објаснићемо зашто и помоћи вам да процените да ли је премија оправдана.
Најбоље праксе за сваки процес
Без обзира да ли се одлучите за трансфер{0}}обликоване или термоформиране, праћење ових најбољих пракси ће вам помоћи да обезбедите успешан пројекат.
Најбоље праксе за трансфер{0}}производе у калупима:
1. Дизајн за процес.Преносни-производи имају специфична ограничења дизајна - углове нагиба од најмање 3-5 степени, заобљене углове (радијус већи или једнак 2 мм), минималну дебљину зида 1,5 мм, максималну дубину-однос ширине 1:1. Дизајнирајте у оквиру ових ограничења како бисте осигурали производност и доследан квалитет.
2. Користите ребра за снагу.Стратешка ребра и набори могу значајно да повећају снагу и крутост трансфер{0}}производа без повећања дебљине зида (и употребе материјала). Радите са произвођачем да бисте оптимизовали узорак ребра за ваш производ и захтеве оптерећења.
3. Узмите у обзир осетљивост на влагу.Трансфер{0}}производи су порознији и упијају више влаге од термоформираних производа. Ако ће ваш производ бити у влажном окружењу, размислите о премазима-отпорним на влагу или дизајнирајте тацну са додатном чврстоћом (да бисте надокнадили омекшавање-индуковано влагом).
4. Планирајте текстуру.Текстурирана површина производа за трансфер{0}} је карактеристика процеса - није дефект. Ако вам је потребна глатка површина, биће вам потребан термоформирани (или премаз након{3}}обрада, што повећава трошкове). Не очекујте да ће-производи обликовани за трансфер имати глатку површину.
5. Оптимизујте за велику јачину звука.Пренос{0}}укалуповани је најисплативији-при великим количинама (10,000+ јединица по поруџбини). Ако је ваша запремина мала, цена по-јединичној цени ће бити већа (због трошкова подешавања) и можда ћете желети да размислите да ли је ливена пулпа прави избор за вашу запремину.
Најбоље праксе за термоформиране производе:
1. Инвестирајте у{0}}квалитетне алате.Квалитет термоформираних производа у великој мери зависи од квалитета калупа за пресовање. Инвестирајте у прецизно обрађене, полиране алуминијумске калупе - цена је већа, али резултат је глаткији, прецизнији производ са нижим стопама кварова. Немојте сећи углове на алатима за термоформиране производе.
2. Прецизно контролишите параметре процеса.Термоформисани производи су осетљиви на процесне параметре -, температуру пресовања, притисак, време и улазну влажност. Мале варијације могу утицати на квалитет производа (глаткоћа површине, димензије, чврстоћа). Радите са произвођачем који има прецизне системе за контролу и надзор процеса.
3. Дизајн за танке зидове.Термоформирани је оптимизован за танке зидове (1-2мм). Дизајн са дебљим зидовима (3 мм+) повећава време пресовања и потрошњу енергије, и може довести до непотпуног сушења или недоследног квалитета. Ако су вам потребни дебели зидови, можда ће бити прикладније пресликавање.
4. Искористите глатку површину.Глатка површина термоформираних производа је једна од њихових кључних предности - користе је за високо-квалитетно штампање, утискивање или врхунску мат завршну обраду. Немојте прекривати глатку површину непотребним премазима или текстурама (осим ако је потребно за функционалност).
5. Планирајте дуже време испоруке и веће МОК.Термоформисани производи имају нешто дуже време испоруке (6-10 недеља за прву поруџбину) и већи МОК (3.000-5.000 јединица) од преливених. Планирајте у складу са тим - започните процес дизајна и алата рано и уверите се да ваш волумен испуњава МОК.
Боттом Лине
Избор између -трансферно обликованих и термоформираних лежишта за ливену целулозу је једна од најважнијих одлука у пројекту прилагођене ливене пулпе - и зависи од ваших специфичних захтева, приоритета и буџета. Пренос-укалуповани је стандардни, исплатив- процес који производи функционално, заштитно паковање са текстурираном површином - идеално за индустријске,-обимне,{7}}осетљиве апликације. Термоформирање је врхунски, прецизан процес који производи глатку, густу, високо-естетичну амбалажу са уским толеранцијама - идеалну за-премијум, прецизне апликације окренуте према потрошачима.
Кључне разлике су: (1) завршна обрада површине - текстурирана у односу на глатку; (2) толеранције - ±0,5-1мм наспрам ±0,2-0,5мм; (3) дебљина зида - 1.5-10мм вс. 1-3мм; (4) цена - 30-80 процената нижа за трансфер-укалупљене; (5) апликације - функционалне/заштитне у односу на премиум/корисничке. Оба процеса производе потпуно рециклирану, компостабилну, одрживу амбалажу направљену од рециклираних или обновљивих материјала - предност одрживости је иста без обзира на процес.
У Хесхенг-у производимо и трансфер{0}}прешано и термоформисане калупе за пулпу, са више од деценије искуства у оба процеса. Нудимо-до-скрајне могућности - дизајн, алате, израду прототипа, тестирање, производњу, контролу квалитета и прилагођавање - и посвећени смо да вам помогнемо да одаберете прави процес за вашу конкретну апликацију. Увек ћемо препоручити најисплативије-најефикасније решење које испуњава ваше захтеве - без додатне продаје, без непотребне сложености. Ако нисте сигурни који је процес прави за ваш производ,контактирајте Хешенгов тим- биће нам драго да проценимо ваш производ, пружимо узорке оба процеса и помогнемо вам да донесете информисану одлуку. Уз правог партнера и прави процес, обликована пулпа може да пружи заштиту, естетику и одрживост који су вам потребни - по цени која је логична за ваше пословање.