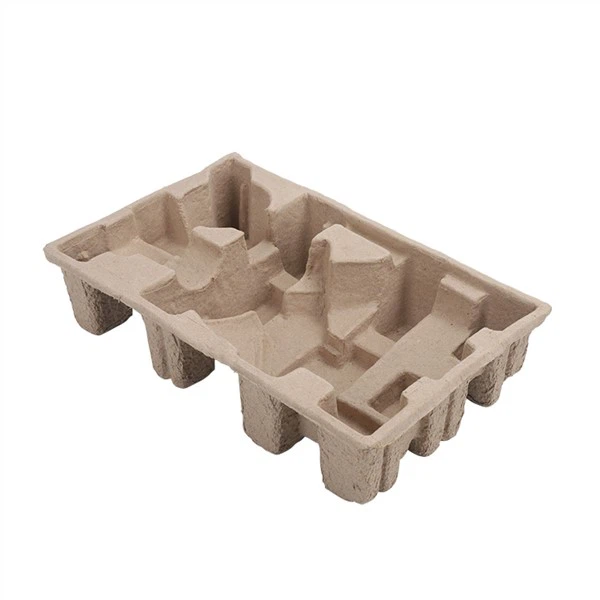
Производи за паковање у калупима за индустријско паковање су еколошки производи који су се појавили последњих година. Његови главни производни процеси су: процес премлаћивања, процес формирања, процес сушења и процес врућег пресовања и обликовања. Међу четири главна процеса, отпад који настаје процесом врућег пресовања и обликовања чини око 80% укупног отпада целе производне линије. Као одговор на ову појаву, на основу искуства стеченог у свакодневном раду, говорићу о узроцима и противмерама отпадних производа.
1. Површина направљеног пластичног калупа за вруће пресовање није глатка и има много пликова, који утичу на квалитет производа. Треба обратити пажњу на куповину-квалитетних алуминијумских материјала за брушење, а готове калупе треба изгладити финим брусним папиром.
2. Обрађени калуп има неуједначен размак стезања између горњег и доњег калупа, а производ се лако уситњава обликовањем. Калуп треба обрадити у строгом складу са наведеном скалом, а размак стезања између горњег калупа и доњег калупа треба да буде једнак.
3. Приликом постављања калупа на машину за обликовање, горњи и доњи калупи нису паралелни, што узрокује озбиљно трљање калупа. Требало би да постоји посебна особа за уградњу калупа, а најбоље је користити инструмент за мерење да ли су горњи и доњи калупи паралелни.
4. Квалитет купљених сировина је нестабилан, стопа скупљања производа након сушења не одговара оригиналном процесу сока, а стопа отпада је висока током обликовања. Боље је изабрати ивицу валовитог папира и сиви картон који је исекла одређена фабрика картона.
5. Неправилан однос мешања муљног раствора доводи до високе стопе оштећења производа. Различите формуле суспензије треба изабрати у складу са различитим структурама калупа за папир.
6. Исти сет водених калупа производи производе на различитим моделима машина за формирање, а постоје одређене разлике између њихове производње, што доводи до повећања стопе отпада током накнадног процеса преобликовања. Калуп за воду треба да буде фиксиран што је више могуће да би се производили производи на истом типу машине за обликовање.
7. Производ за сушење се у великој мери деформише, што утиче на укупан квалитет. Треба напоменути да када људи пуштају влажне производе, треба да буду пажљиви и да схвате угао испуштања различитих производа и да контролишу криву сушења према различитим производима.
8. Влажност обликованог влажног производа није добро контролисана током сушења, што резултира великом стопом пластичног отпада. Треба савладати најбољу температуру сушења за различите производе, а влажност сушених производа углавном треба да буде 15-18%.
9. Постоји велики заостатак производа након сушења, дуго-сушење на ваздуху{2}}, низак садржај влаге у производу, прекомерно скупљање и висока стопа одбацивања током обликовања. Треба избегавати-дугорочни заостатак сушених производа, а контролу поврата влаге треба спровести на сувим производима пре обликовања.
10. Недовољно оперативно искуство радника за обликовање, непрецизне технике обликовања и висока стопа одбијања. Неопходно је јачати пословну обуку, континуирано унапређивати њен ниво рада и усвајати различите методе пресовања, пресовања, штипања и навлачења различитих производа како би се побољшао квалитет производа.