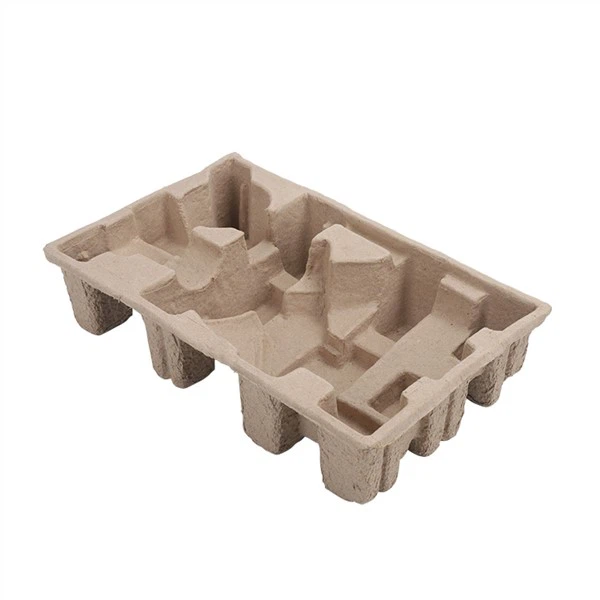
Постоје две врсте лежишта за папир{0}}које се праве, једна су фиоке за папир за суво пресовање, а друга за мокро пресоване фиоке за папир. Разлика између ова два типа је јасно дефинисана. Мокро{3}}увлаке за папир су веома уобичајена амбалажа на тржишту. Тренутно се обично користе беле мокре{5}}пресане касете за папир. Површина лежишта за мокро{7}}пресоване папире је глаткија и глаткија, а квалитет је знатно бољи од оне у лежиштима за суво{8}}пресоване папире. Дакле, који је процес формирања прилагођених мокро пресованих производа за лежиште за папир?
Процес формирања мокро пресованих производа за потпору папира:
1. Метода вакуумског усисавања: То је метода популаризације производа од папира{1}}од пластике. Према својој различитој структури, постоје три начина: бубањ, флип тип и клипни тип подизања.
Тип ротационог бубња: континуирана ротирајућа производња, висока ефикасност производње, велика инвестиција у шкољке калупа, висока тачност обраде калупа, високи технички захтеви за тачност обраде опреме, један сет конкавних калупа са осам сетова конвексних калупа. Захтева ЦНЦ обраду калупа, дуг циклус обраде и велика улагања. Пошто је континуирана производња, погодна је за масовну производњу стереотипних производа, као што су послужавники, послужавники за вечеру и послужавники за јаја. За индустријску производњу калупа, није применљив због не-стандардних, малих количина, малих серија и великих улагања у калупе.
Тип преокрета: нижа производна ефикасност од типа бубња, погодан за средње-серијску и нестандардну производњу индустријског обликовања, али пошто је то сет конкавних калупа са два сета пробоја, потребни су ЦНЦ калупи за обраду, улагање у шкољку калупа је велико, а време циклуса је дуго.
Тип клипног дизања: Ефикасност производње је иста као код флип типа. Тренутно је то уобичајен начин производње. Пошто је опреми потребан само сет конкавних калупа да би одговарао ударцима и није јој потребна ЦНЦ обрада, посебно је погодна за не-нестандардне, мале серије и производе за индустријско паковање брзог циклуса (Цикус производње калупа индустријских производа за паковање је обично у року од 10 дана)
2. Метода фугирања: Према различитим производима за паковање пулпе, методом бризгања израчунава се потребна количина суспензије (материјала) и квантитативно се убризгава у калупну шупљину за адсорпционо обликовање. Овакав начин обликовања се мало прилагођава променама. Финализирани стандардни производи се обично користе у производима за обликовање посуђа. Пошто је прорачун финализације тешко разумети, овај метод обликовања се не користи у не-стандардној папирној- пластичној амбалажи (индустријској амбалажи).