一, Дизајн калупа: контрола до милиметра, и мала структура
1. Прављење 3Д модела и откривање како ствари функционишу
Да бисте направили-прецизан калуп, прво морате да добијете тачан облик предмета. Можете направити шупљину калупа која савршено одговара облику објекта употребом технологије 3Д скенирања да бисте добили тачне податке о димензијама електронских предмета и софтвера као што су РХИНО и УГ за обрнуто моделирање. Паковање Леново ТхинкПад Кс1 Царбон, на пример, користи ЦНЦ калупе за обраду са грешком прелаза површине мањом од 0,05 мм. Ово задржава размак између шупљине за паковање и додатака као што су мобилни телефони и каблови за пуњење унутар 0,2 мм, што престаје да се тресе током транспорта и смањује додатни простор.
2. Конструкција која копира и модуларни дизајн
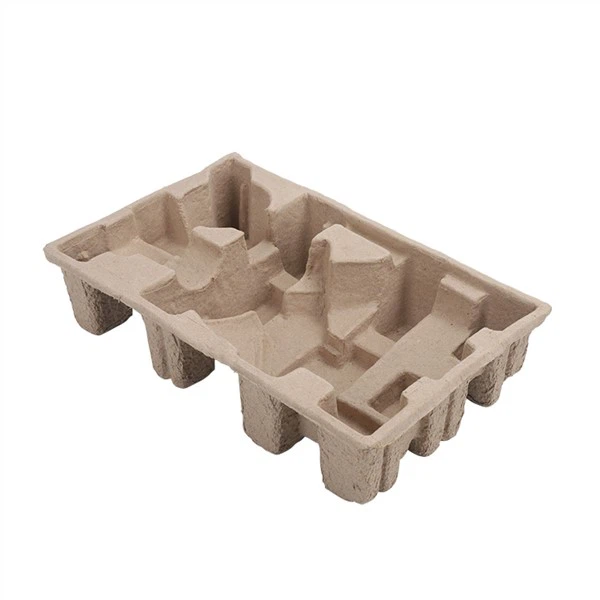
Приликом дизајнирања калупа за неправилне електронске уређаје као што су слушалице и контролери за игре, мора се користити технологија "негативног профилисања". Ова техника прави жлебове који савршено одговарају облику објекта помоћу 3Д штампања или обраде пет-осних веза. На пример, лежиште од пулпе{4}}које држи систем за игре Сони ПС5 користи дизајн профилисања како би хост, ручку, кабл и другу додатну опрему држао у засебним модулима. Укупна запремина паковања је 30% мања од обичне пенасте пластике. Истовремено, модуларни дизајн олакшава брзо састављање и растављање.
3. Проналажење најбољег угла вађења из калупа и Р угла
Угао вађења из калупа (нагиб калупа) и Р-угао (полупречник филета) су два важна фактора која утичу на то колико је паковање чврсто упаковано. За једноставно вађење из калупа, традиционални калупи често користе веће углове вађења из калупа (већи или једнаки 3 степена), што чини да се стране паковања нагињу и губи простор. Оптимизацијом структуре вађења из калупа (попут бочног извлачења језгра и хидрауличког вађења), калупи високе прецизности могу смањити угао вађења из калупа на 1 степен. Они такође могу динамички да мењају угао елевације Р на основу висине производа (што је већа висина, већи је угао Р). Ово максимизира коришћење вертикалног простора, а истовремено омогућава несметано уклањање калупа. На пример, лежиште од пулпе у кутији за паковање Аппле иПхоне-а има угао микро деформисања од 0,5 степени. Ово чини паковање 5 мм краћим и 8% мање гломазним.
2, Процес обликовања користи микрометарску{1}}контролу нивоа да би се пронашао прави баланс између густине и тачности.
1. Поступак влажног пресовања и вакуум усисне филтрације
Метода мокрог пресовања користи висок притисак (већи или једнак 10МПа) и високу температуру (180–200 степени) да би се влакна пулпе чврсто спаковала. Ово је главни начин да се амбалажа учини гушћом. Коришћење високо{5}}прецизних калупа са системима за вакуумско филтрирање може брзо да се ослободи влаге и ваздуха током процеса обликовања, што материјал чини мање порозним. На пример, паковање за Хуавеи МатеБоок Кс Про користи технологију мокрог пресовања, која смањује храпавост површине са Ра6,3 μм на Ра1,6 μм и подиже густину за 20%. Истовремено, смањује опасност од кртог лома изазваног превеликом компресијом влакана скраћивањем периода усисавања са 8 секунди на 5 секунди и променом степена вакуума са -0,08МПа на -0,1МПа.
2. Вруће пресовање и обрада површине
Техника ливења врућим пресовањем користи високу температуру (150–170 степени) и висок притисак (5–8 МПа) да би се извршило друго пресовање на полупроизводу од осушене пулпе обликоване{4}}. Ово уклања неравнине и неравнине на површини. Ш-шупљина калупа високе прецизности има глаткоћу површине од Ра0,8 μм. Када је упарен са ПТФЕ премазом да би се смањила лепљивост, ово чини равност површине паковања блиском оној код пластичних делова ливених убризгавањем. На пример, паковање за Ксиаоми-висеће Блуетоотх слушалице за врат се обрађује врућим пресовањем како би површина била мање храпава, од Ра3,2 μм до Ра0,4 μм. Истовремено, поступци гравирања стварају микро-текстуру на површини, укључујући узорке финог песка и узорке коже. Ове текстуре не само да повећавају трење да ствари не би склизнуле, већ и побољшавају визуелну хијерархију рефлектујући светлост и сенке.
3. Калупи са много станица и аутоматизованом производњом
Калупи високе{0}}ности морају да раде са производном опремом која добро функционише. Калупи са више- станица, као што су ротациони и клипни калупи, могу да ураде неколико корака у једном циклусу, као што су усисавање, обликовање и вађење из калупа. Ово скраћује време потребно за израду сваког дела на 8-12 секунди. Потпуно аутоматска производна линија за обликовање целулозе компаније Гуангдонг Хансен Интеллигент Екуипмент Цо., Лтд. користи 12 стационих калупа и механичке руке за аутоматско преузимање предмета. Може да направи 50.000 комада сваког дана. Уверавамо се да је сваки пакет исте величине коришћењем затворене{14}}контроле температуре калупа (грешка ± 1 степен) и динамичке корекције притиска (грешка ± 0,1 МПа). Ово помаже у процесу дизајна.
3, Избор материјала: Композити влакана и функционални премази чине структуре компактнијима.
1. Побољшање густине и композита влакана
Тешко је да материјали од једноструких влакана као што су багаса шећерне трске и бамбусово влакно у исто време одговарају потребама за снагом, флексибилношћу и приступачношћу. Мешањем различитих влакана, као што су бамбусова влакна, шећерна трска и дрвена влакна, високо{1}}прецизни калупи могу имати боље перформансе. На пример, бамбусова влакна су прилично јака (већа од или једнака 500МПа), багаса шећерне трске је веома флексибилна (протеже се на прекиду веће или једнака 15%), а структура дрвених влакана је веома крута (његов модул еластичности је већи или једнак 10ГПа). Када помешате три у односу 6:3:1, можете да управљате густином обликовања пулпе на 0,6–0,8 г/цм³, што је 15% веће од густине једног материјала. Техника оријентације влакана калупа такође чини паковање 20% гушћем у вертикалном правцу (смер компресије) него у хоризонталном смеру, што боље користи простор.
2. Премази који служе сврси и чине површине чвршћим
Високо{0}}прецизни калупи могу да користе технологију функционалног премаза како би паковање учинили отпорнијим на влагу и хабање. На пример, паковање за слушалице Сони ВХ-1000КСМ5 има водоотпорни премаз на биолошкој бази (дебљине мање од или једнаке 5 μм) на површини калупа од пулпе. Ово смањује стопу упијања воде амбалаже са 12% на 3%. Нано силицијум (тврдоћа оловке већа од или једнака 3Х) чини премаз тврђим у исто време како би се спречило да се огребе док се помера. Микроструктура калупа (дубина 0,1–0,3 мм) се такође може користити за креирање рељефних технологија, попут 3Д штампања логотипа бренда. Ово не само да чини бренд препознатљивијим, већ и чини да слика изгледа мање надувана коришћењем ефеката светла и сенке.
4, Пример индустрије: Компактна употреба високо{1}}прецизних калупа
1. Паковање за Аппле иПхоне 15 серију
Аппле користи високо{0}}прецизне калупе да направи дизајн пакета са „нултим размаком“:
Прецизност калупа: Коришћењем пет-осинске обраде везе, непрецизност шупљине калупа је мања од 0,03 мм.
Оптимизација структуре: Мобилни телефон, МагСафе пуњач и упутство за употребу су фиксирани у одвојеним модулима који изгледају као дизајн. Ово смањује величину паковања за 18% у поређењу са претходном итерацијом.
Нови материјали: Има густину од 0,7 г/цм³ и направљен је од мешавине 100% рециклираних бамбусових влакана и пулпе шећерне трске. У компресији је јачи за 25%.
2. Паковање за телефон са преклопним екраном Леново Мото Разр 50д
Леново користи модуларни дизајн калупа како би направио ефекат „плутајућег екрана“ у свом паковању:
Структура калупа: Коришћењем технологије повлачења бочног језгра и хидрауличног вађења из калупа, угао вађења се спушта на 0,8 степени, што значи да је вертикалност бочног зида паковања најмање 98 степени;
Површинска обрада: Вруће пресовање и ласерско топло штанцање стварају динамичке оптичке текстуре на површини паковања које чине да изгледа тање.
Саћаста носећа структура заузима место старе пене, која смањује тежину паковања за 30%, а запремину за 25%.