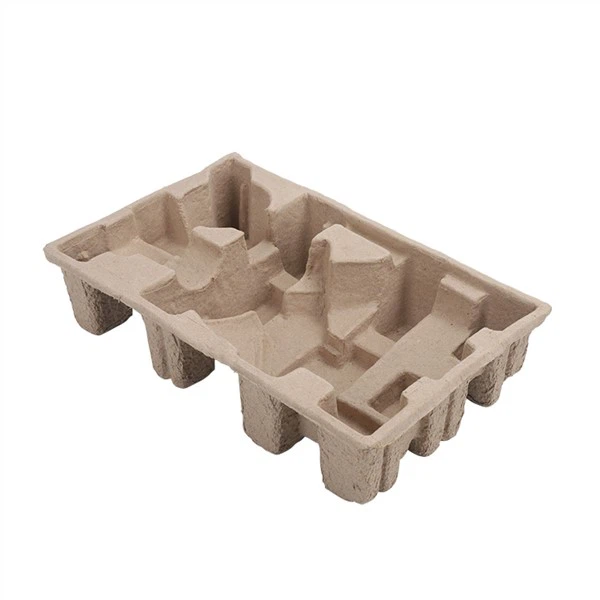
На које детаље треба обратити пажњу при дизајнирању лежишта за папир? Према карактеристикама перформанси основних структурних елемената лежишта за папир и лежишта за папир за заштиту животне средине, може се извршити дизајн структуре лежишта за папир. Пројектне тачке се анализирају на следећи начин.
(1) Фиксна носећа површина. Ово је најосновнија тачка у дизајну потпорне структуре папира. Фиксна носећа површина може се одредити према захтевима упакованог производа, спољашњим димензијама и унутрашњим димензијама спољашњег паковања. На пример, да бисте дизајнирали пакет лежишта за папир за електричне производе, можете одредити дужину, ширину и одговарајућу структурну форму лежишта за папир према спољашњим димензијама паковања и унутрашњим димензијама спољашњег паковања, и одредити фиксну потпорну површину лежишта за папир. . Истовремено, потребно је разумети да ли је фокус паковања на чврстоћу или на чврстоћу. Паковање неких тешких и високо{6}}производа се фокусира на снагу, али као пакет за амортизовање, његове перформансе амортизације такође морају да се одржавају, а страна паковања неких вредних производа Фокус је на амортизацији, а његово паковање такође мора да има одређену снагу. У дизајну, то двоје треба правилно комбиновати, а одговарајуће базне тачке треба одабрати према облику и структури упакованог производа, тежишту и чврстоћи, а затим се фиксна потпорна површина може одредити према овим базним тачкама.
(2) Шупљина калупа и учвршћивач. Ефекат амортизације лежишта за папир се углавном остварује надокнађивањем спољне силе од еластичне деформације зида папира када се на њега удари. Еластичност самог материјала лежишта за папир није висока, углавном зависи од дизајна укрућења производа и формиране шупљине за амортизовање. Дизајн шупљине и укрућења игра виталну улогу у еластичној деформацији лежишта за папир, односно капацитету амортизације. , А основна основа за дизајн шупљине и ребара је облик и намена самог производа. У дизајну структуре носача папира, шупљина је обезбеђена да би се обезбедило динамичко амортизовање носача папира, а ребра за појачање су обезбеђена да повећају снагу носача папира. Неколико шупљина са једноставним облицима и добрим динамичким перформансама амортизације су равномерно распоређене у структури потпоре папира како би се тампоновала, стабилизовала и побољшала чврстоћа. За велике-шупљине, структура потпорне структуре папира је нестабилна и снага је смањена. За решавање оваквих проблема може се поставити неколико или симетричних ребара за ојачање. Шупљина и ребра за ојачање треба да буду постављени тако да у потпуности узму у обзир проблеме погодне производње, једноставне обраде, уједначене дистрибуције и равномерне дистрибуције гравитације производа.
(3) Повезани параметри. Одредити релевантне параметре у дизајну према захтевима упакованог производа и карактеристикама дизајна структуре производа за потпору папира.
①Величина и дебљина зида. Најосновнији захтев дизајна структуре производа за потпору папира је да се обезбеди близак контакт са упакованим објектима како би се спречило да упаковани објекти генеришу попречно-померање током процеса циркулације. На основу тога, разматрају се питања са баферовањем и{3}}отпором на ударце. Због тога величина у конструкцијском пројекту мора бити компактна, а компактна величина се решава свеобухватном координацијом фиксне потпорне површине, шупљине и арматурних ребара.
У конструкцијском пројекту, дебљину зида носача папира треба одредити према условима употребе носача папира и врсти коришћеног влакна папирног материјала. Дебљина зида је важан фактор који утиче на чврстоћу носача папира. Повећање дебљине зида не само да повећава потрошњу сировина, већ и смањује производњу током адсорпционог обликовања. Повећање дебљине зида ће такође повећати потрошњу енергије у процесу сушења калупа за мокри папир, а лако је направити папир. Дефекти квалитета као што су удубљења, рупе за скупљање и сендвичи се стварају у носачу. Под претпоставком задовољавања чврстоће папирног носача, дебљину зида треба смањити што је више могуће. Дебљина зида је између 0,5-6 мм када се користи процес вакуумског адсорпционог обликовања, а дебљина зида је између 3-20 мм када се користи процес компресијског обликовања.
② Нагиб за уклањање калупа. У процесу формирања калупа за папир, калуп за мокри папир је чврсто причвршћен за жичани калуп и папирна влакна ће бити уграђена у мрежу жичаног калупа. Да би се олакшао пренос калупа за мокри папир, површина носача папира паралелна са правцем вађења из калупа треба да буде. Постоји разуман угао промаја. Што је већи нагиб, то је лакше извадити из калупа. Ако је нагиб премали, биће тешко уклонити га, а такође ће изазвати огреботине или пукотине на површини носача папира. Превелики нагиб ће смањити тачност димензија лежишта за папир, а такође ће утицати на носивост-носивости и еластичну силу враћања лежишта за папир. Генерално, угао нагиба је 3 степена - 6 степени.
③Прелазни лук. У дизајну потпорне конструкције за папир, углови унутрашње и спољашње површине носача папира, веза између вертикалних ребара и главног тела, и крајеви вертикалних ребара морају бити пребачени луковима како би се избегле равне ивице и прави углови. Прелаз лука је погодан за производњу калупа и причвршћивање мреже, вађење из калупа током преноса калупа за мокри папир, проток течног материјала пулпе током адсорпционог обликовања, а такође је корисно да се избегне концентрација напона која узрокује оштећење амбалаже. Полупречник прелазног лука може се одредити према специфичним својствима производа и папира и посебним захтевима паковања, углавном 2-5 мм.