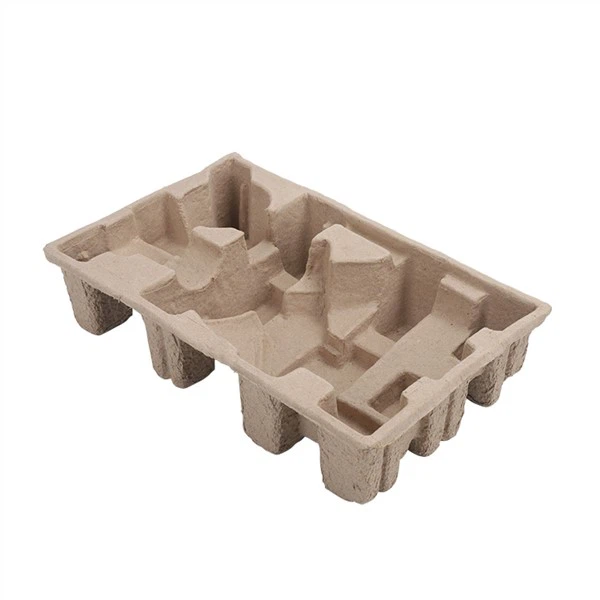
1. Прерада сировина: промена влакана и побољшање формуле
Избор сировина за паковање кућних апарата директно утиче на то колико су они јаки. Најчешћа решења тренутно су:
Технологија за мешање влакана: Можете да побољшате индекс затезања за 22% и индекс пуцања за 65,8% мешањем широке-дрвене пулпе (што је чини флексибилнијом) са пулпом багаса (која је чини јачом када се компресује) у односу 1:1. На пример, одређени произвођач је направио пулпну тацну за климатизацију која би могла да држи 20% више тежине додавањем 20% минералних влакана.
Додавање хемијског адитива: Додавање алуминијум сулфата (састојка за хидроизолацију) и нано силицијум диоксида (хидрофобни омотач) процесу припреме суспензије може смањити брзину којом се вода апсорбује са 15% на мање од 3%. Кроз технологију нано премаза, одређени тип амбалаже за фрижидер задржава 85% своје првобитне чврстоће у просторији са 90% влажности.
Појачивач који је добар за животну средину: катјонски скроб чини да се влакна боље држе заједно формирајући водоничне везе. Додавање 1% може повећати затезну чврстоћу за 30%. Микрокапсуле натријум бикарбоната обложене епоксидом- стварају микропорозну структуру ослобађањем гаса, што их чини лакшим и бољим за компресију.
2. Процес формирања укључује вакуумско усисавање и јачање структуре.
Када правите амбалажу за кућне апарате, морате пронаћи равнотежу између тачности и брзине. Неки од најчешћих алата и метода који се данас користе су:
Метода вакуумског усисавања:
Машине типа бубањ{0}} су добре за прављење великих, стандардизованих производа као што су лежишта за фрижидер. Они чине ствари ефикаснијим тако што их непрестано ротирају, али коштају више за прављење калупа.
Повратна опрема за подизање: сет конкавних калупа и сет конвексних калупа раде заједно за подизање ствари. Ово не захтева обраду ЦНЦ центра. Добар је за паковање малих серија кућних апарата који нису стандардни (као што су облоге за веш машине). Производни циклус је ограничен на 10 дана.
Калуповање уз помоћ компримованог ваздуха: Убрзавањем таложења влакана уз помоћ позитивног притиска, време обликовања се смањује за 30% и густина производа је равномернија.
Дизајн за структурно ојачање:
Структура саћа: Овај дизајн изгледа као хексагонална јединица организације саћа. У тесту пада од 1 метар, смањио је максимално убрзање паковања машине за прање веша за 27%.
Структура густине градијента: Подешавањем густине таложења влакана, површинска густина паковања је висока да издржи удар, док је унутрашња густина ниска да апсорбује енергију. Овом техником, Аппле је учинио паковање телефона 20% тањим док је задржао исти ниво заштите.
Ојачати ребра и шупљине: Коришћење композита високе{0}}температуре и високог{1}}притиска за прављење вишеслојних-слојних композитних структура у ТВ амбалажи које су 30% до 50% чвршће на компресију.
3. Сушење и обликовање: вруће пресовање и контрола параметара
Процес сушења директно утиче на механичке квалитете амбалаже и стабилност димензија:
Сушење калупом: Производ се суши унутар калупа са прецизношћу димензија ± 0,1 мм. Ово је добро за-паковање врхунских кућних апарата, укључујући облогу за прецизну климатизацију. Једна компанија користи пећ на гориво за загревање својих зграда и прилагођава температуру главе машине, репа и централног грејног дела како би процес сушења био 40% ефикаснији.
Вађење из калупа и сушење: Када се производ извади из калупа, суши се по смањеној цени, али са већом стопом скупљања. Додавање агенса за влажну чврстоћу од 0,5% може смањити стопу скупљања са 5% на 1,5%.
Три дела топлог пресовања и обликовања:
Притисак: Да би се осигурало да се влакна добро држе заједно, јединични притисак пројектоване површине треба одржавати између 0,4 и 0,6 МПа.
Температура унутар шупљине калупа треба да буде 180–200 степени да би се омекшала хемицелулоза и створиле водоничне везе.
Време: Промените време на основу тога колико је производ густ. За обликовање је потребно 30 до 50 секунди. Продужавањем периода врућег пресовања на 60 секунди, одређена врста амбалаже за фрижидер је учинила чврстоћу угла на притисак 15% јачом.
4. Пост-обрада: чини га кориснијим и бољим
Третман површине
Водоотпорни премаз: Контејнер је попрскан лосионом од полиуретана или акрила на бази воде-, што га чини водоотпорним ИПКС4.
Анти-статички третман: Графен проводљиви премаз одржава површински отпор између 10 ⁶ и 10 ⁹ Ω/ск, што штити електронске делове од оштећења.
Технологија гравирања и рељефа: Додавање вредности амбалажи обрадом финих песка или рељефа логотипа бренда на површини шупљине калупа. Технологија тродимензионалног рељефа-учинила је искуство распакивања 30% бољим за врхунске{3}}ТВ телевизоре.
Ивице за сечење и преклапање:
Процес сечења прстена: Исеците 2 до 4 предмета одједном, користећи једнострано-размак од 10 до 15 мм да бисте свели неравнине на минимум.
В-преклапање жлебова: Када користите В-причвршћиваче за жлебове за обраду жлебова са попречним пресеком „В“ облика-, две стране пресавијеног жлеба се безбедно уклапају, чинећи структуру стабилнијом.
Провера квалитета:
Користите универзалну машину за испитивање материјала да ставите 500 кг притиска на паковање и видите да ли се деформише за мање од 3 мм.
Тест пада: Проверите функционално оштећење производа тако што ћете га испустити са висине од 1 метар.
Прошао је биоразградиви стандард ЕУ ЕН13432 и ФСЦ (Форест Стевардсхип Цоунцил) сертификат за испуњавање извозних критеријума.