1. Прерада сировина: претварање смећа у пулпу од влакана
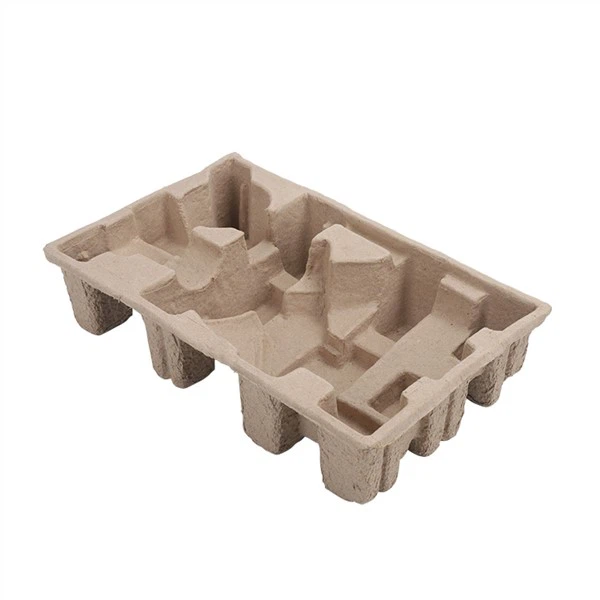
Паковање од ливене пулпе је направљено од много различитих ствари, као што су багаса шећерне трске, пшенична слама, бамбус, одбачене новине и остаци картонских кутија. Багаса шећерне трске је добар пример материјала који је добар за производњу врхунске-паковања пошто има разумну дужину влакана и велику чврстоћу. Да бисте прерадили сировине, потребно је да урадите следеће:
Сортирање и дробљење: Сировине се стављају у хидраулични пулпер након што су ручно или механички просејане и очишћене од загађивача попут пластике и метала. Ова машина користи брзо-воду која се креће и силу радног кола да разбије картон у мешавину влакана за 5 до 8 минута. Када се, на пример, ради са плочом од суве пулпе од 60 кг, важно је да период намакања буде између 5 и 10 минута како би се влакна потпуно раздвојила.
Просијавање и чишћење: Сито се користи за просејавање згњеченог раствора како би се ослободили песка и других великих комада који нису згњечени. Неки поступци ће користити опрему за центрифугално пречишћавање како би извукли загађиваче веће густине и учинили талог чистијим.
Комбиновање и мешање: Адитиви за храну{0}}а се додају у кашу на основу тога колико добро производ треба да функционише, укључујући водоотпоран, отпоран на уље и{1}}отпоран на пламен. На пример, хидроизолациони адитиви могу учинити амбалажу стабилнијом у влажним условима, а средства за одбијање уља су добра за ситуације у контакту са храном. Да би се постигао најбољи ефекат обликовања, концентрација суспензије треба да буде између 0,5% и 2% након мешања, а пХ вредност треба да буде између 4,5 и 5,0.
2. Процес формирања подразумева депоновање влакана у три димензије и обликовање њихове структуре.
Најважнији корак у изради целулозне амбалаже је формирање, то је када се влакна постављају на површину калупа путем физичке адсорпције или механичког притиска да би се добио потребан облик. Вакуумско обликовање, формирање компримованим ваздухом и ињектирање су уобичајени начини да се то уради.
Да бисте вакуумирали, ставите порозни метални мрежасти калуп у кашу и користите вакуум пумпу за исисавање ваздуха из шупљине калупа. Ово ће подједнако раширити влакна у каши по површини мрежастог калупа. Однесите калуп у станицу за сушење када је слој влакана дебљине 2 до 3 мм. Овај приступ добро функционише за предмете са танким{5}}зидовима и високом прецизношћу{6} као што су улошци за телефон и футроле за слушалице.
Како направити ствари са компримованим ваздухом: Користи компримовани ваздух као извор енергије да убрза таложење и сушење влакана на површини калупа, што се разликује од вакуумског формирања. Ова метода је ефикаснија за прављење ствари, али да бисте избегли неравномерну дистрибуцију влакана, морате бити веома пажљиви у погледу притиска ваздуха и брзине протока каше.
Како се калупи са фугом: За предмете компликованих облика или стандардизованих серија (као што је посуђе за јело), квантитативна пумпа шаље суспензију у запечаћену шупљину калупа, а влакна се постављају на место притиском калупа и гравитацијом. Ова метода може смањити отпад од муље, али је калуп прилично скуп.
3. Обликовање и сушење: претварање влажне гредице у чврсту структуру
Настала влажна гредица има доста влаге у себи, до 70% до 80%. Да би се отарасила влага и да би се влакна боље залепила, потребно је осушити и топлотно притиснути. Постоје две врсте сушења: сушење у калупу и сушење ван калупа.
Када се користи метод мокрог пресовања, мокри комад се ставља право у калуп за топло пресовање, где се истовремено суши и обликује на температури од 180–220 степени и притиску од 0,4–0,6 МПа. Ова технологија се обично користи за паковање врхунске-електронике јер има брз производни циклус (отприлике 30–50 секунди по комаду), равну површину и велику прецизност димензија. На пример, Леново ТхинкПад Кс1 серија има облогу{10}}у калупу која користи метод мокрог пресовања, што га чини 30% јачом од методе сувог пресовања.
Спољашње сушење (метода сувог пресовања): Влажни материјали се суше до садржаја влаге од 15% до 20% помоћу сушаре или соларне енергије. Затим се обликују врућим пресовањем. Овај приступ не захтева много опреме, али је стопа скупљања производа прилично значајна (до 5% до 10%), тако да је најбољи за јефтине-ставке као што су посуде за јаја и посуде за воће.
4. Након обраде: Завршна подешавања за побољшање тачности и употребљивости
Да бисте били сигурни да производ испуњава стандарде квалитета, потребно је да прође кроз фазе укључујући сечење, преглед, дезинфекцију и паковање након што се осуши и обликује.
Сечење и обликовање ивица: Коришћење ласера или машина за исецање неравнина са предмета и калупа за вруће пресовање да би се поправила изобличења. На пример, прецизност сечења врхунског{1}}паковања слушалица треба да буде између ± 0,1 мм да би се празнине у склопу свеле на минимум.
Површинска обрада: штампање, ламинирање или бојење по потреби. Штампање мастилом{1}}на бази воде може да пружи прелепе шаре у многим бојама, а ПЛА филм премаз може да учини амбалажу отпорнијом на влагу. Неки производи ће такође користити трансфер штампање за штампање компликованих логотипа на површинама које нису уједначене.
Контрола квалитета: Машине се користе за проверу величине, чврстоће и чистоће производа. На пример, можете користити машину за тестирање компресије да видите да ли паковање може да издржи пад од 1,5 метара или гасну хроматографију како бисте пронашли остатке опасног материјала.
5. Иновација процеса: главна ствар која чини индустрију бољом
Са новом технологијом, процес израде амбалаже од обликоване пулпе постаје паметнији и ефикаснији:
Систем циркулације затворене петље: Неке компаније користе технологију циркулације воде и опоравка пулпе да пречисте производну отпадну воду и поново је користе за производњу пулпе. Ово смањује потрошњу воде за више од 30%.
Дигитални дизајн калупа: Коришћење ЦАД/ЦАМ технологије за побољшање структуре калупа тако да је потребно мање покушаја. На пример, сада је потребно само 18 дана за прављење калупа за паковање за Хуавеи Мате 60 Про уместо 45 дана.
Додавање наноцелулозе у паковање може је учинити 40% јачом и користити мање сировина. Захваљујући овој технологији, Сонијева амбалажа од бамбусових влакана на ЦЕС презентацији 2025. може да издржи притисак од 120 кПа.