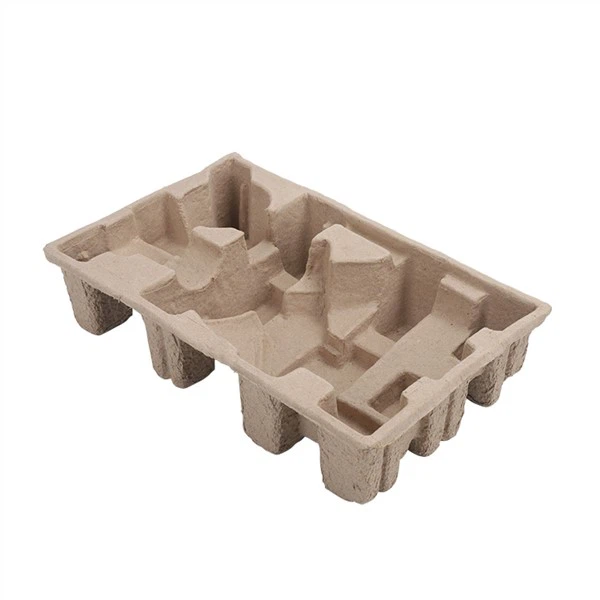
Тренутно, производи за папирне ладице се широко користе у нашим животима, користећи целулозу као сировину, користећи калупе за филтере од нерђајућег челика за одводњавање пулпе и стварање под притиском у влакна како би се направили потребни производи. Производи са ладицама за папир су веома еколошки и практична нова амбалажа, тако да су производи у многим областима постепено почели да користе ладице за папир као паковање. Фабрика лежишта за папир може дизајнирати структуру лежишта за папир према карактеристикама перформанси основних структурних елемената лежишта за папир. На шта треба обратити пажњу при дизајнирању лежишта за папир На шта треба обратити пажњу при дизајнирању лежишта за папир:
1. Величина и дебљина зида.
Најосновнији захтев дизајна структуре производа за потпору папира је да се обезбеди близак контакт са упакованим објектима како би се спречило да упаковани објекти генеришу попречно-померање током процеса циркулације. На основу тога, разматрају се питања са баферовањем и{2}}отпором на ударце. Због тога величина у конструкцијском пројекту мора бити компактна, а компактна величина се решава свеобухватном координацијом фиксне потпорне површине, шупљине и арматурних ребара.
У конструктивном пројекту, дебљину зида носача папира треба одредити према условима употребе носача папира и врсти коришћеног папирног влакна. Дебљина зида је важан фактор који утиче на чврстоћу носача папира. Повећање дебљине зида не само да повећава потрошњу сировина, већ и смањује производњу током адсорпционог обликовања. Повећање дебљине зида ће такође повећати потрошњу енергије у процесу сушења калупа за мокри папир, а лако је направити папир. Дефекти квалитета као што су удубљења, рупе за скупљање и сендвичи се стварају у носачу. Под претпоставком задовољавања чврстоће папирног носача, дебљину зида треба смањити што је више могуће. Дебљина зида је између 0,5-6 мм када се користи процес вакуумског адсорпционог обликовања, а дебљина зида је између 3-20 мм када се користи процес компресијског обликовања.
2, нагиб за демолдинг. У процесу формирања калупа за папир, калуп за мокри папир је чврсто причвршћен за жичани калуп и папирна влакна ће бити уграђена у мрежу жичаног калупа. Да би се олакшао пренос калупа за мокри папир, површина носача папира паралелна са правцем вађења из калупа треба да буде. Постоји разуман угао промаја. Што је већи нагиб, то је лакше извадити из калупа. Ако је нагиб премали, биће тешко уклонити га, а такође ће изазвати огреботине или пукотине на површини носача папира. Превелики нагиб ће смањити тачност димензија лежишта за папир, а такође ће утицати на носивост-носивости и еластичну силу враћања лежишта за папир. Генерално, угао нагиба је 3 степена - 6 степени.
3. Прелазни лук.
У дизајну потпорне конструкције за папир, углови унутрашње и спољашње површине носача папира, веза између вертикалних ребара и главног тела, и крајеви вертикалних ребара морају бити пребачени луковима како би се избегле равне ивице и прави углови. Прелаз лука је користан за производњу калупа и причвршћивање мреже, а користан је и за уклањање калупа током преноса калупа за мокри папир. Папирна-пластика за папир је корисна за проток течног материјала целулозе током адсорпционог обликовања, а такође је корисна да се избегне концентрација напрезања која узрокује оштећење амбалаже. Полупречник прелазног лука може се одредити према специфичним својствима производа и папира и посебним захтевима паковања, углавном 2-5 мм.
Наведени садржај је увод у оно на шта треба обратити пажњу при дизајнирању лежишта за папир. Паковање лежишта за папир је високо пластично и може се планирати и отварати према потребама корисника. Квалитет површине, боја, облик и други елементи изгледа производа могу се прилагодити и могу се прилагодити за различите врсте производа. Задовољство, висока тачност, може се савршено ускладити и упаковати са производом.