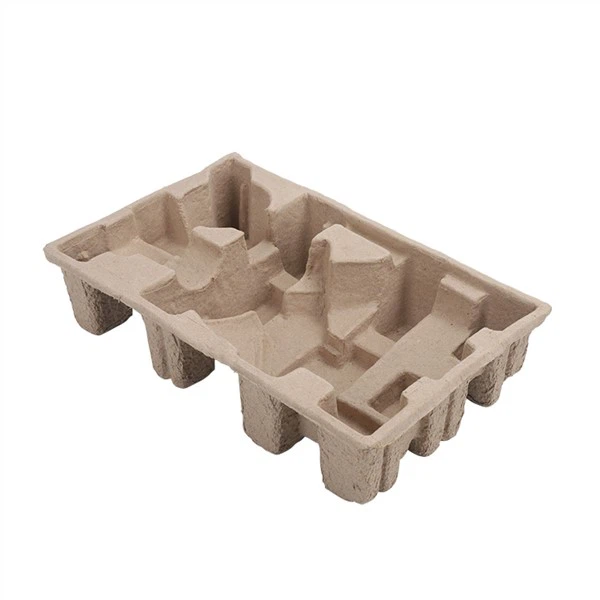
一, Три велика техничка проблема са сложеним структуралним позиционирањем
Приликом паковања електронских уређаја, три ствари морају бити истините у исто време: морају бити тачни у свом позиционирању, да обезбеђују добар јастук и да буду довољно јаки да издрже тежину. Користећи технологију бризгања, традиционална пластика може лако да достигне милиметар-позиционирање. Међутим, обликована пулпа ће дугорочно наићи на следеће проблеме због својстава материјала и ограничења процеса:
Различите врсте материјала
Природни материјали попут багаса шећерне трске и бамбусових влакана користе се за прављење обликоване пулпе. Дужина, пречник и хемијски састав влакана се мењају у зависности од врсте сировине, одакле долазе, па чак и од годишњег доба. На пример, влакна у багасу шећерне трске обично су дугачка 1,0–1,8 мм, али влакна у четинарском дрвету могу бити дугачка 2–4 мм. Ова природна варијација узрокује промену ефикасности филтрирања воде пулпе, ефикасности обликовања и механичке чврстоће, што директно утиче на стабилност димензија сложених структура.
Деформација скупљања процеса
У почетку, пулпа за калупљење је мокри папир који може да задржи до 75–80% воде. Када се производ осуши, вода у њему испарава, због чега се скупља за 2-5%. Количина скупљања значајно варира од једног дела до другог. Може бити тешко управљати смером скупљања традиционалним методама, што може лако довести до деформације савијања или увртања и утицати на прецизност структуре позиционирања.
Структурна снага која нема смисла
Структура позиционирања мора прецизно да одговара површини производа, док структура пуфера мора да нуди флексибилност кроз шупљине и вертикалне шипке. Ако се дебљина материјала повећа само да би се ојачала, учинак пуферовања ће патити. Ако се превише ослања на дизајн шупљине, то такође може проузроковати да локална чврстоћа буде преслаба јер влакна нису равномерно распоређена.
2, Решење за пробој: Потпуна иновација од материјала до процеса
Као одговор на горе наведена питања, индустрија је направила технолошки напредак у позиционирању обликоване пулпе у компликоване структуре кроз три главне методе: промену материјала, побољшање процеса и пројектовање структуре.
1. Промена материјала: композитна влакна и технологија адитива
Променом односа влакана и додавањем корисних састојака, перформансе каше су знатно побољшане.
Технологија композитних влакана: комбиновање дугих влакана (попут четинарског дрвета) са кратким влакнима (као што је багаса шећерне трске) да би структура била јача и попунила празнине како би густина била равномернија. На пример, један бренд електронике користи мешавину од 60% четинарских дрвених влакана и 40% влакана шећерне трске у свом паковању. Ово чини жлеб за позиционирање прецизнијим до ± 0,2 мм.
Како се користи Енханцер: Додавање термореактивне смоле или наноцелулозе да би се створила унакрсно{0}}повезана мрежа током процеса врућег пресовања под високим-притиском чини материјал чвршћим. Према експерименталним подацима, додавање 3% наноцелулозе у обликовану пулпу повећава чврстоћу на савијање за 40% док задржава капацитет еластичне деформације на 20%.
Третман{0}}отпоран на влагу: Додавање агенса за спајање алуминијум-сулфата или силана чини да влакна мање апсорбују влагу и спречава да се њихова величина превише промени када се влажност промени. У поставци влажности од 90% стопа промене величине паковања{3}}отпорног на влагу опала је са 0,8% на 0,3%.
2. Оптимизација процеса: боља контрола и аутоматизација
Нове идеје за процес мокрог пресовања: Брзо се премешта у калуп за обликовање ради екструзије под високим-притиском и сушења након што је формиран. Ова „метода-корак у једном кораку“ смањује деформацију током процеса преноса мокрог материјала. Одређена компанија прави омотач за паковање мобилних телефона користећи технологију мокрог пресовања. Толеранција дубине жлеба за постављање је подешена на ± 0,15 мм.
У технологији сушења калупа врућим пресовањем, грејни елементи су уграђени у калуп да би се убрзало испаравање воде преносом топлоте кроз контакт. Истовремено се примењује притисак од 0,5 до 1,5 МПа да би се зауставила деформација скупљања. Овај приступ смањује количину енергије потребну за сушење ствари за 35% и чини садржај влаге у производима уједначенијим, на ± 1,5%.
Аутоматски систем за позиционирање: Додавање модула серво погона и високо{0}}прецизних сензора за промену локације калупа у реалном времену. На пример, патентирана метода вам омогућава да промените фиксни калуп на микрометар коришћењем клизних шина и подесивих блокова за позиционирање. Ово скраћује време потребно за постављање и поравнавање калупа са 10 минута на 2 минута.
3. Дизајн структуре: Заједнички рад на дизајнирању шупље, вертикалне арматуре и закривљене површине
Биомиметички дизајн и оптимизација топологије могу се користити за изградњу интегрисане структуре која „позиционира, баферује и носи“.
Координација између шупљине и арматуре: у зони постављања, густа арматура се користи како би се структура учинила чвршћом, док се у тампон области користе саће или таласасте шупљине да апсорбују удар. На пример, лаптоп долази са вертикалним шипкама дебљине 0,5 мм око жлеба за постављање. Ове шипке чине локалну чврстоћу на притисак три пута јачом и шире силу удара по целом паковању кроз шупљину.
Дизајн за површинско уклапање: Да бисте направили асиметричне површине, копирајте облик површине производа и користите геометријска ограничења да бисте добили тачну позицију. Посебна врста паковања за слушалице користи технологију 3Д скенирања како би направила модел производа, а затим обрнуто дизајнира унутрашњу површину облоге како би слушалице и пакет додиривали 50% више. Грешка у позиционирању је мања од 0,1 мм.
Структурна компензација заснована на процесу{0}}: Направите компензационе криве за деформацију скупљања и користите обрнуту пре{1}}деформацију да бисте надокнадили промене величине које се дешавају током сушења. На пример, одвојите 0,3% толеранције скупљања дугачке стране да бисте били сигурни да коначна величина производа испуњава спецификације дизајна.
3, Употреба у индустрији: од лабораторије до масовне производње
Иновације у технологији учиниле су да је обликована пулпа популаран избор за електрично паковање.
Хуавеи Мате 60 Про је врхунски{1}}мобилни телефон који има облогу од папирне пулпе и шупљи дизајн који одржава простор између екрана и тела на 2 мм, односно 3 мм. Истовремено, укупна чврстоћа амбалаже на притисак достиже 15кПа, што је довољно да прође критеријуме испитивања транспорта. То је захваљујући вертикалној структури ребара.
Прецизна заштита додатне опреме: Паковање за ДЈИ кардан за дрон има вишеслојни дизајн. Горњи слој држи тело кардана на месту са закривљеним жлебовима, док доњи слој штити мотор и сензор са структуром у облику саћа. Ово смањује стопу оштећења производа са 0,8% на 0,2%.
Паковање за уређаје који се могу носити: Кутија за паковање Аппле Ватцх серије 9 има двослојну-слојну структуру пулпе. Спољни слој је дизајниран да учини кутију јачом са валовитим дизајном, а унутрашњи слој има микро шупљину која држи тело сата и каиш на месту тако да се не тресу током транспорта.